Métrologie des fûts
Inspection automatisée des fûts et mesures 3D
La qualité de la surface intérieure des canons contribue grandement à la sécurité et à la précision des armes à feu. C'est pourquoi les processus de fabrication des canons doivent être contrôlés par une inspection rigoureuse du diamètre intérieur (ID) et par une mesure tridimensionnelle. Jusqu'à récemment, le calibrage des canons était effectué à l'aide de piges, de calibres en étoile et de calibres pneumatiques. De plus, des endoscopes vidéo ont aidé à la détection des défauts. Cependant, les données fournies par ces méthodes sont minimes et inadéquates pour une évaluation approfondie des paramètres du diamètre intérieur. Pour mieux contrôler le processus de fabrication des canons, Les fabricants d'armes à feu recherchent de plus en plus des mesures d'identification de canon plus précises, complètes et automatisées. Les raisons sont :
- Besoin croissant de modélisation 3D et d'évaluation quantitative d'un plus large éventail de paramètres d'identification.
- La nécessité d'accélérer et d'améliorer le contrôle qualité des produits intermédiaires et finaux lors de l'automatisation de la chaîne de production.
Pour répondre à ces besoins, NOVACAMTM Les systèmes de métrologie 3D sans contact augmentent la portée et la précision des mesures de diamètre intérieur de canons et facilitent l'automatisation. Par conséquent, les fabricants améliorent leur maîtrise des processus et la qualité de leurs produits, réduisent les rebuts et accroissent leurs économies.
Télécharger la note d'application “ Inspection automatisée des fûts et mesure 3D ” [PDF, 19 pages, 2,5 Mo]
Paramètres du système
Pour la mesure sans contact du diamètre intérieur de fûts
avec les systèmes de métrologie 3D NOVACAM
- Diamètre intérieur du canon mesuré de 4 mm à 155 mm
- Précision des mesures au micron
- Jusqu'à 100 000 mesures (points 3D) par seconde
- Capacité à mesurer :
- Paramètres de rayurage – largeurs et diamètres intérieurs des pleins et des rayures, pas de hélice, angles de flanc, mesures du rayurage polygonal, etc.
- Rectitude, circularité, conicité, faux-rond, etc.
- Défauts de surface
- Rugosité
- Bavardage
- Trous transversaux, rainures, épaulements, dégagements et fentes
- Géométrie de la chambre – corps, épaulement(s), col, introduction, cône de raccordement
- Préconfiguré pour les rapports d'inspection automatisés du canon, des rayures et de la chambre
- Séquences d'inspection automatisées configurables par l'utilisateur le long de trajectoires linéaires, circulaires ou en spirale à l'intérieur du diamètre interne du canon
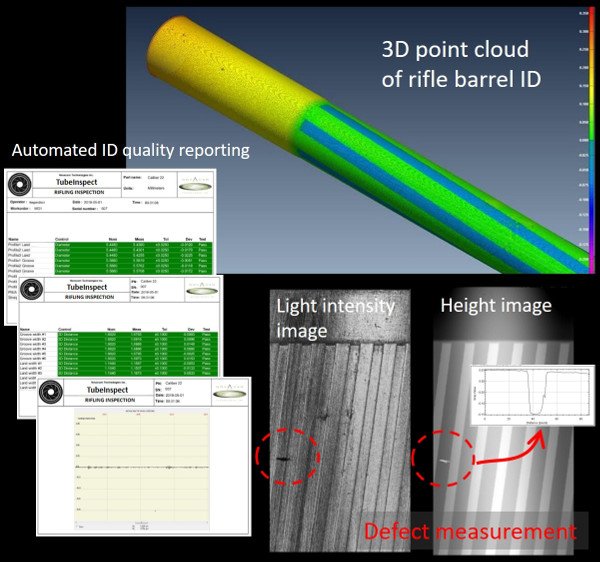
Les capacités de mesure de fûts des systèmes NOVACAM comprennent des rapports automatisés, une visualisation haute résolution pour une analyse interactive, ainsi qu'une inspection et une mesure des défauts facilitées.
Deux systèmes de mesure d'identification de canons : les systèmes TUBEINSPECT et BOREINSPECT
Novacam propose deux systèmes de métrologie 3D sans contact pour l'inspection des canons – le TUBEINSPECTTM système et le BOREINSPECTTMsystème.
Les deux systèmes :
- Mesurer les calibres des fusils, des fusils de chasse, des armes de poing ainsi que des canons de gros calibre
- Mesurer les paramètres GD&T (par exemple, la rectitude, la circularité, la concentricité et les dimensions des rayures) et la rugosité avec une seule sonde
- S'intègrent facilement dans le laboratoire d'un fabricant d'armes à feu ou dans des configurations d'inspection industrielle automatisée
- Produire des données 3D utilisées pour des rapports automatisés configurables par l'utilisateur, pour la surveillance SPC (maîtrise statistique des procédés) de la production, et pour l'acquisition d'une connaissance du processus de fabrication menant à son amélioration.
Bien que les mesures soient les mêmes, la mécanique du processus de mesure diffère.
- Avec le système TUBEINSPECT, la pièce est mise en rotation.
- Avec le système BOREINSPECT, la sonde tourne à l'intérieur d'un alésage fixe.
Système TUBEINSPECT
Système BOREINSPECT
Le système TUBEINSPECT peut également mesurer les diamètres extérieurs
(en parlant de canons, d'alésoirs, de mandrins, etc.)
De nombreux fabricants apprécient la capacité du système TUBEINSPECT à mesurer non seulement le diamètre intérieur du tube, mais aussi :
- Le diamètre extérieur (DE) des fûts. Dans la plupart des cas, il n'est pas nécessaire de changer de sonde.
- Le Diamètre extérieur des alésoirs, mandrins et autres outils d'usinage. L'inspection périodique de haute précision des outils d'usinage de canons aide à éviter les rebuts qui se produisent lorsque les outils sont hors tolérance. Pour les mandrins par exemple, le système TUBEINSPECT est capable de mesurer les pleins et les rayures, le pas (taux de torsion), la rectitude, etc. Quel que soit le procédé de rayage – qu'il s'agisse de rayage par enlèvement de matière, par brochage, par olive ou par martelage rotatif – les fabricants obtiennent un contrôle supérieur sur les processus d'usinage et de finition.
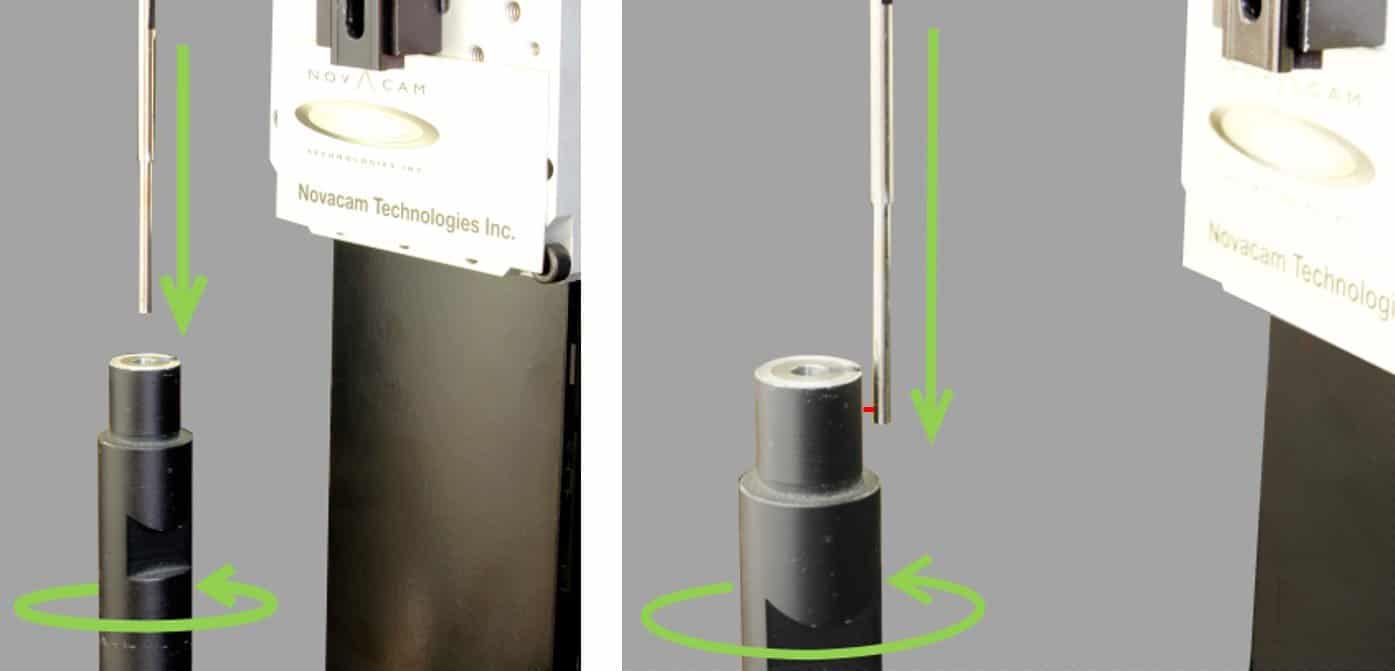
Avec le système TUBEINSPECT, le même instrument et la même sonde sur le même poste de contrôle peuvent mesurer à la fois le diamètre intérieur et extérieur du tube.
Plus d'informations sur la sélection du système pour votre application d'inspection de canons sont disponibles plus bas.
Tout d'abord, examinons les données d'identification des canons obtenues par les systèmes TUBEINSPECT et BOREINSPECT.
Format des données de mesure brutes
Les systèmes TUBEINSPECT et BOREINSPECT génèrent chacun simultanément 3 jeux de données brutes : un nuage de points 3D, une carte d'intensité lumineuse et une carte de hauteur. Par exemple, ci-dessous se trouvent des données d'ID acquises par le système TUBEINSPECT lors du balayage d'un canon de fusil de 18 pouces de calibre .22 (46 cm de long, 5,6 mm de diamètre).
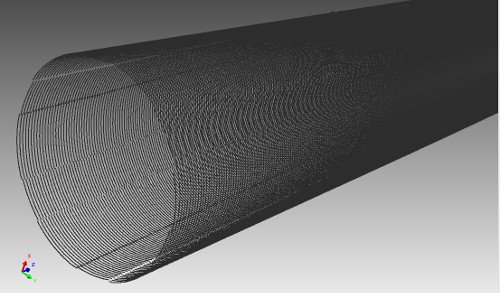
Les données de nuage de points 3D sont utilisées à la fois pour l'analyse interactive et automatisée d'un modèle 3D de l'alésage et pour le calcul de paramètres 3D.
Ce scan haute résolution particulier comprend environ 4,7 millions de points 3D. L'utilisateur a sélectionné :
- Pas d'échantillonnage dans la direction axiale : 0,1 mm
- Pas d'échantillonnage le long de la trajectoire de rotation : ~ 0,017 mm (1 050 points/rotation)
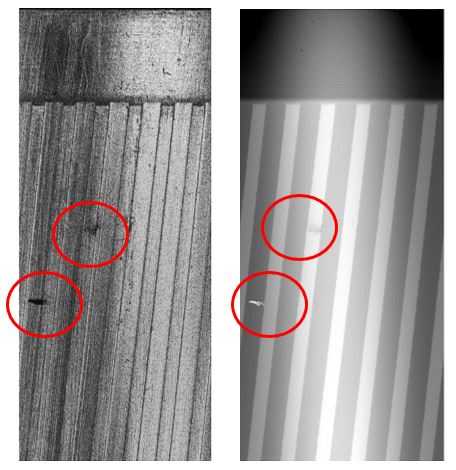
La carte d'intensité lumineuse (en haut à gauche) et la carte de hauteur (en haut à droite) de la surface intérieure dépliée du trou sont générées automatiquement en même temps que le fichier de nuage de points 3D. Ces ensembles de données facilitent grandement la détection et la mesure des défauts.
Options d'analyse des données de fûts
- Les systèmes TUBEINSPECT et BOREINSPECT sont préconfigurés pour produire des rapports automatisés d'inspection de canons (et de rayures)..Ces rapports sont décrits plus en détail ci-dessous.
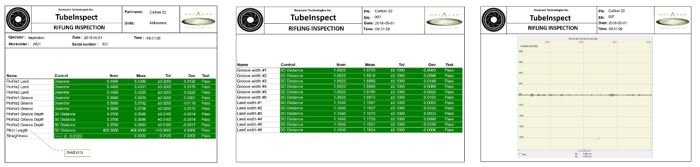
- Les données de nuage de points 3D générées peuvent également être visualisés et analysés à l'aide d'un logiciel CAD/GD&T tiers conjointement avec les outils d'analyse de mesure de canons de NOVACAM. Ces outils visent à accélérer et à automatiser entièrement les tâches répétitives de traitement des données d'alésage et de production de rapports passe-partout. La majorité de ces outils sont disponibles en tant qu'extension d'InnovMetric PolyWorks InspectorTM Logiciel GD&T, bien qu'un support soit également disponible pour d'autres progiciels tels que Geomagic.
- Les cartes de hauteur et d'intensité lumineuse générées peuvent être visualisé à partir du logiciel d'acquisition de données NOVACAM pour l'analyse des défauts tels que les bavures, l'érosion, les piqûres, la corrosion ou l'usure. Plus de détails à ce sujet ci-dessous.
- Pour les clients qui préfèrent traiter eux-mêmes les données brutes des identifiants de fûts En utilisant leur propre logiciel d'affichage et d'analyse, une gamme d'options de données brutes est disponible : nuage de points 3D, image de hauteur, image d'intensité, rugosité, diamètre, fichier STL, et plus encore.
Visualisation de données interactive
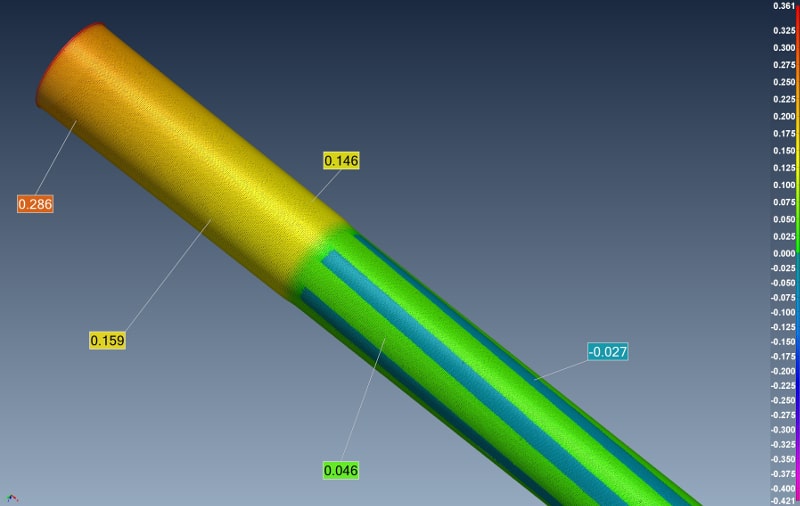
Novacam propose le logiciel tiers de FAO/GD&T PolyWorks InspectorTM en option avec ses systèmes TUBEINSPECT et BOREINSPECT. Ce logiciel permet la visualisation et l'analyse complètes du nuage de points acquis sous forme de carte 3D interactive. Comme le montrent les images ci-dessous, des vues telles que les cartes de déviation (écart par rapport à un cylindre parfait ou à un fichier CAO) permettent d'obtenir des informations essentielles sur les processus d'usinage de alésage – notamment le canonage, l'alésage, la rayure, la détente des contraintes, le profilage, le chambrage ou la finition – ainsi que sur l'effet de l'usure.
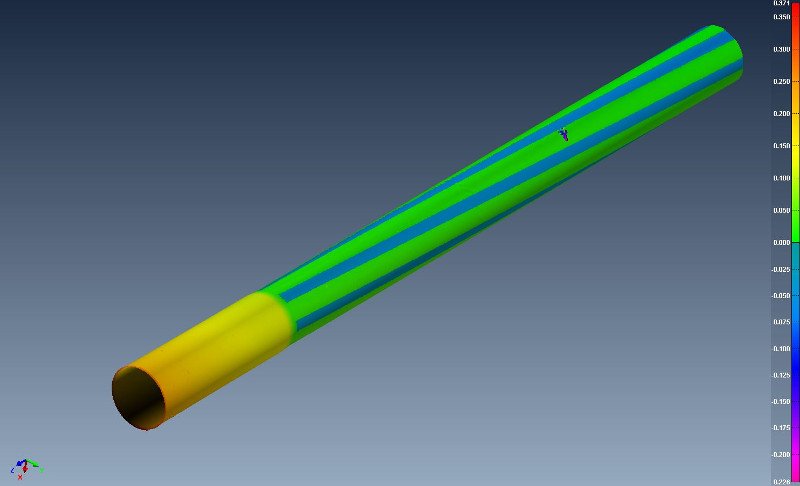
Surface d'ID entièrement cartographiée des 9 premiers cm d'un canon de carabine de 18 po, de calibre .22 (46 cm de long, 5,6 mm de diamètre) affichée sous forme de carte de déviation 3D.
En effectuant un zoom sur le modèle 3D, les utilisateurs peuvent interroger les mesures de surface.
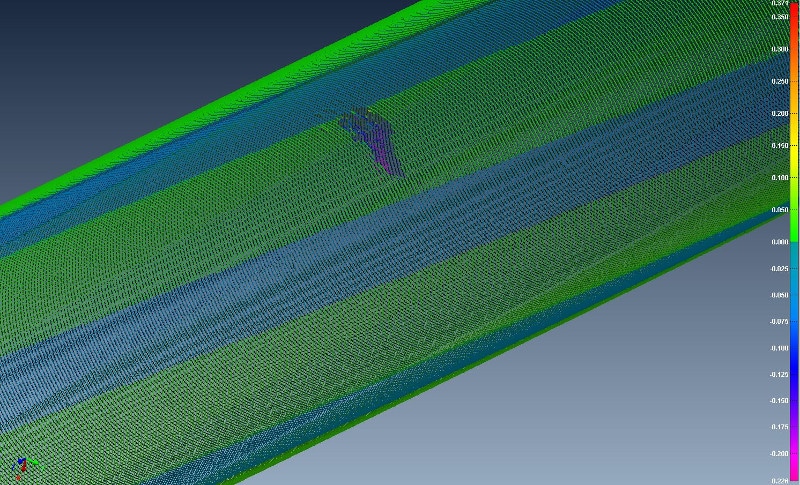
Un zoom progressif révèle les défauts de surface.
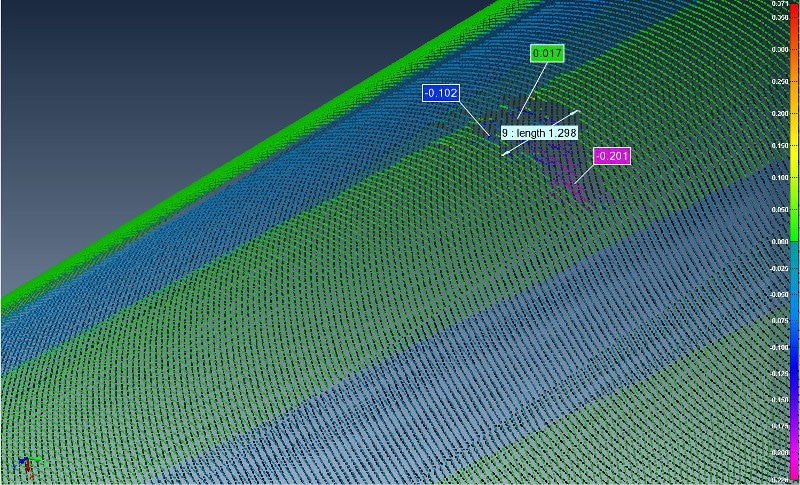
Mesure interactive d'un défaut découvert.
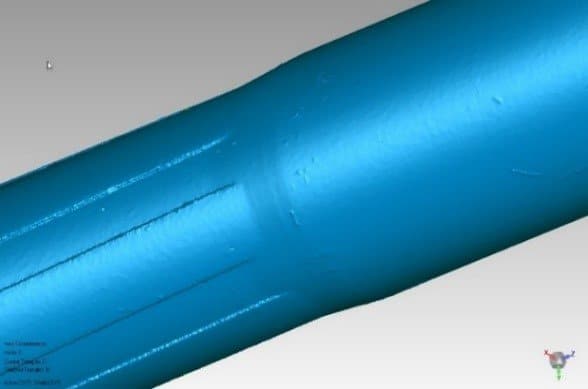
Vue du barillet au format STL (au lieu du nuage de points 3D).
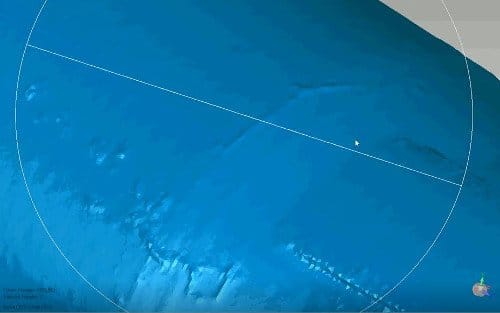
De plus, les utilisateurs peuvent effectuer un zoom avant pour examiner les détails de la surface de l'identifiant du barillet.
Les images ci-dessus montrent des données de nuage de points à haute densité. Un tel niveau de détail n'est pas toujours nécessaire ; lorsque le temps d'inspection est compté, plusieurs profils à l'intérieur d'un canon constituent une excellente base pour une évaluation rapide du contrôle de qualité. Comme illustré ci-dessous, les utilisateurs peuvent exécuter une séquence d'inspection comprenant plusieurs profils de canon et utiliser les outils d'analyse de mesure de canon NOVACAM pour mesurer les paramètres clés de mesure du canon.

Exemple de nuage de points 3D avec trois profils de rayures
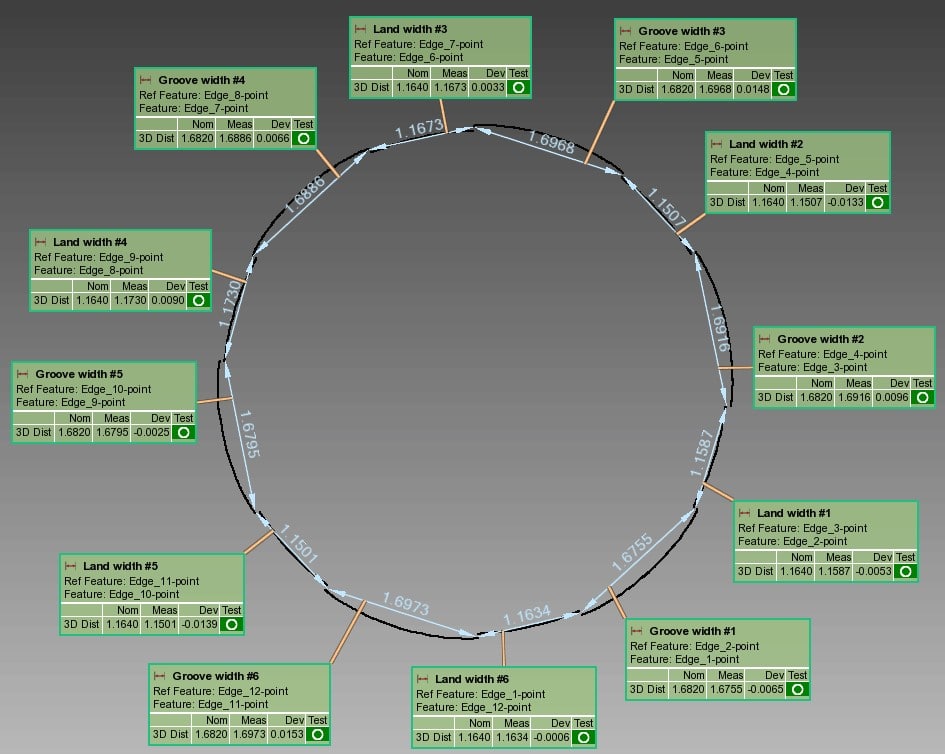
Mesures des rayures et des pleins et rapport passe-passe pour un profil de rayage. Chaque plein et chaque rayure est marqué de la largeur mesurée, de la largeur nominale, de la valeur d'écart par rapport au nominal et de l'état de réussite ou d'échec basé sur les tolérances définies par l'utilisateur.
Outils d'analyse de barils
Avec les systèmes de métrologie 3D NOVACAM, les utilisateurs peuvent choisir de :
- Évaluer les données d'identification du canon par rapport aux critères définis par l'utilisateur (GD&T, spécifications des caractéristiques internes, rugosité et inspection des défauts) ou par rapport à un modèle CAO de référence.
- Effectuez l'inspection, l'analyse et le rapport de manière interactive ou en mode entièrement automatisé. Pour automatiser les tâches répétitives, les utilisateurs configurent des définitions de balayage, qui comprennent des séquences de mesure et un reporting ultérieur. Une fois qu'une définition de balayage est créée, elle peut être nommée et enregistrée pour être réutilisée ultérieurement.
Analyse automatisée des rayures – pleins, creux, pas de rayure, rectitude
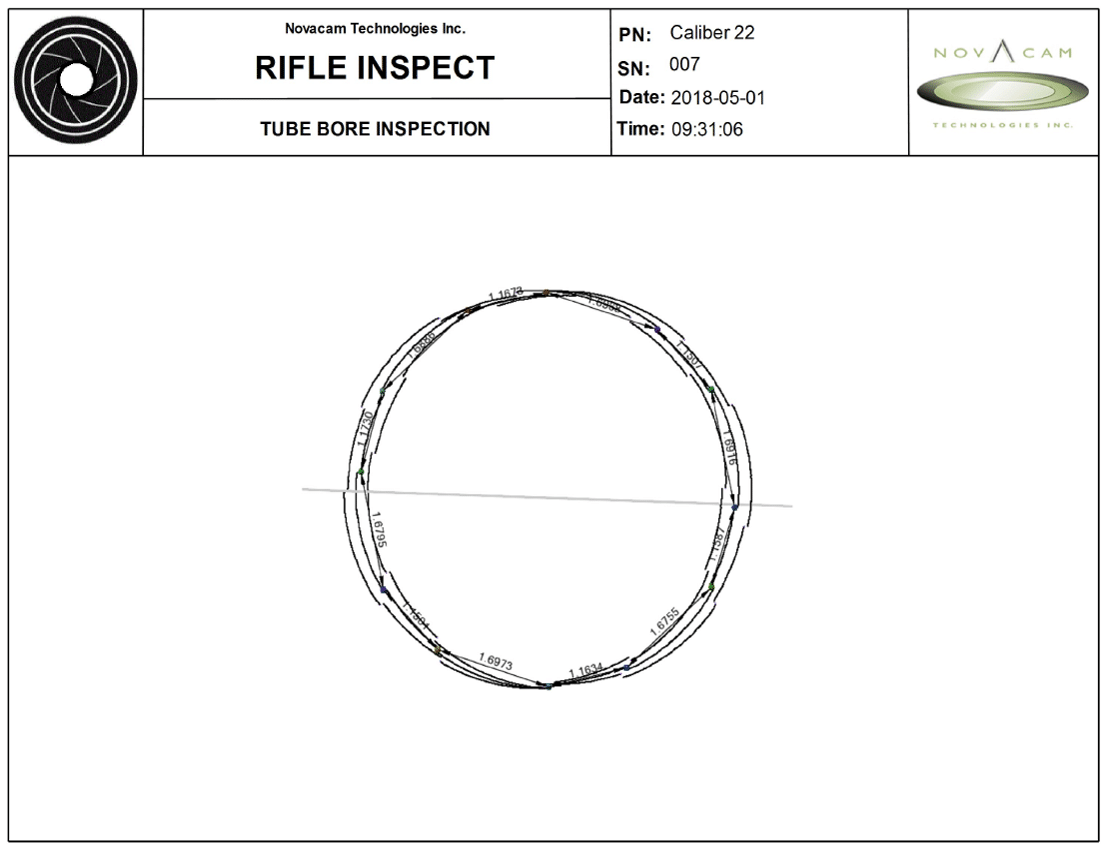
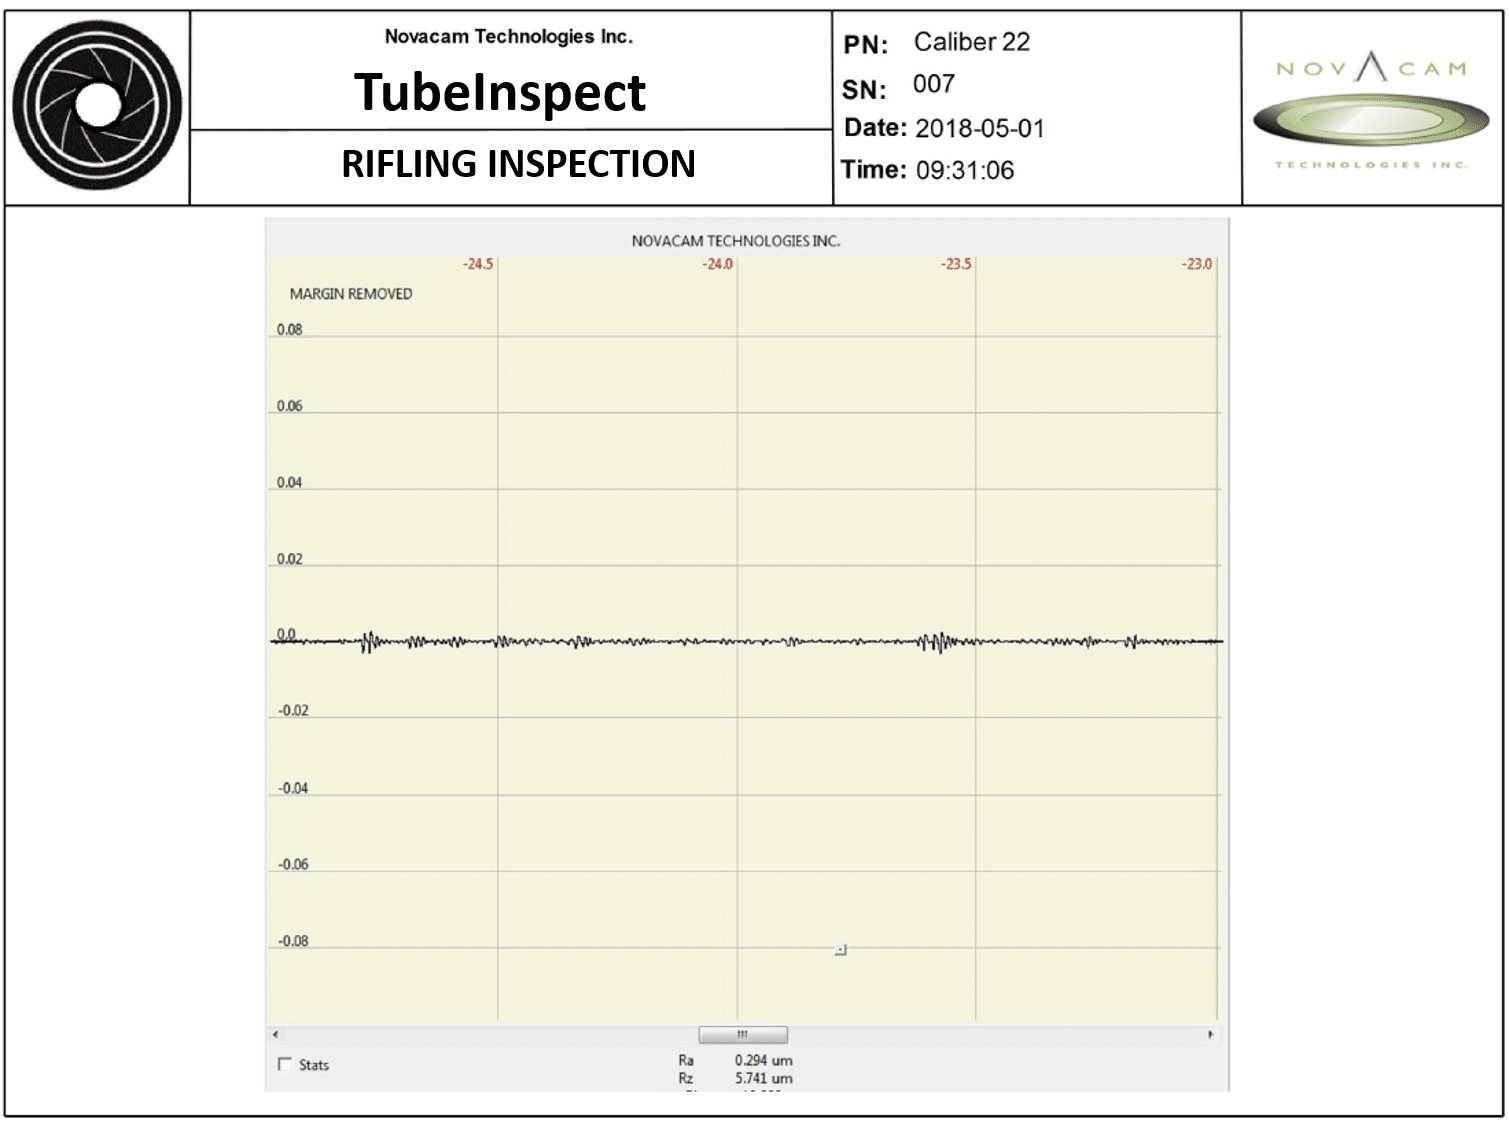
Comme exemple de séquence d'inspection configurée par l'utilisateur, une définition de balayage appelée CAL22 a été configurée pour mesurer, analyser et rendre compte de trois profils circulaires à des profondeurs spécifiées dans un canon de calibre 22. Les valeurs nominales et de tolérance pour chaque paramètre ont été incluses dans la définition.
Cette définition de balayage particulière génère un rapport de plusieurs pages. Cliquez sur des exemples de pages du rapport pour un affichage en gros plan.
Page de résumé du rapport
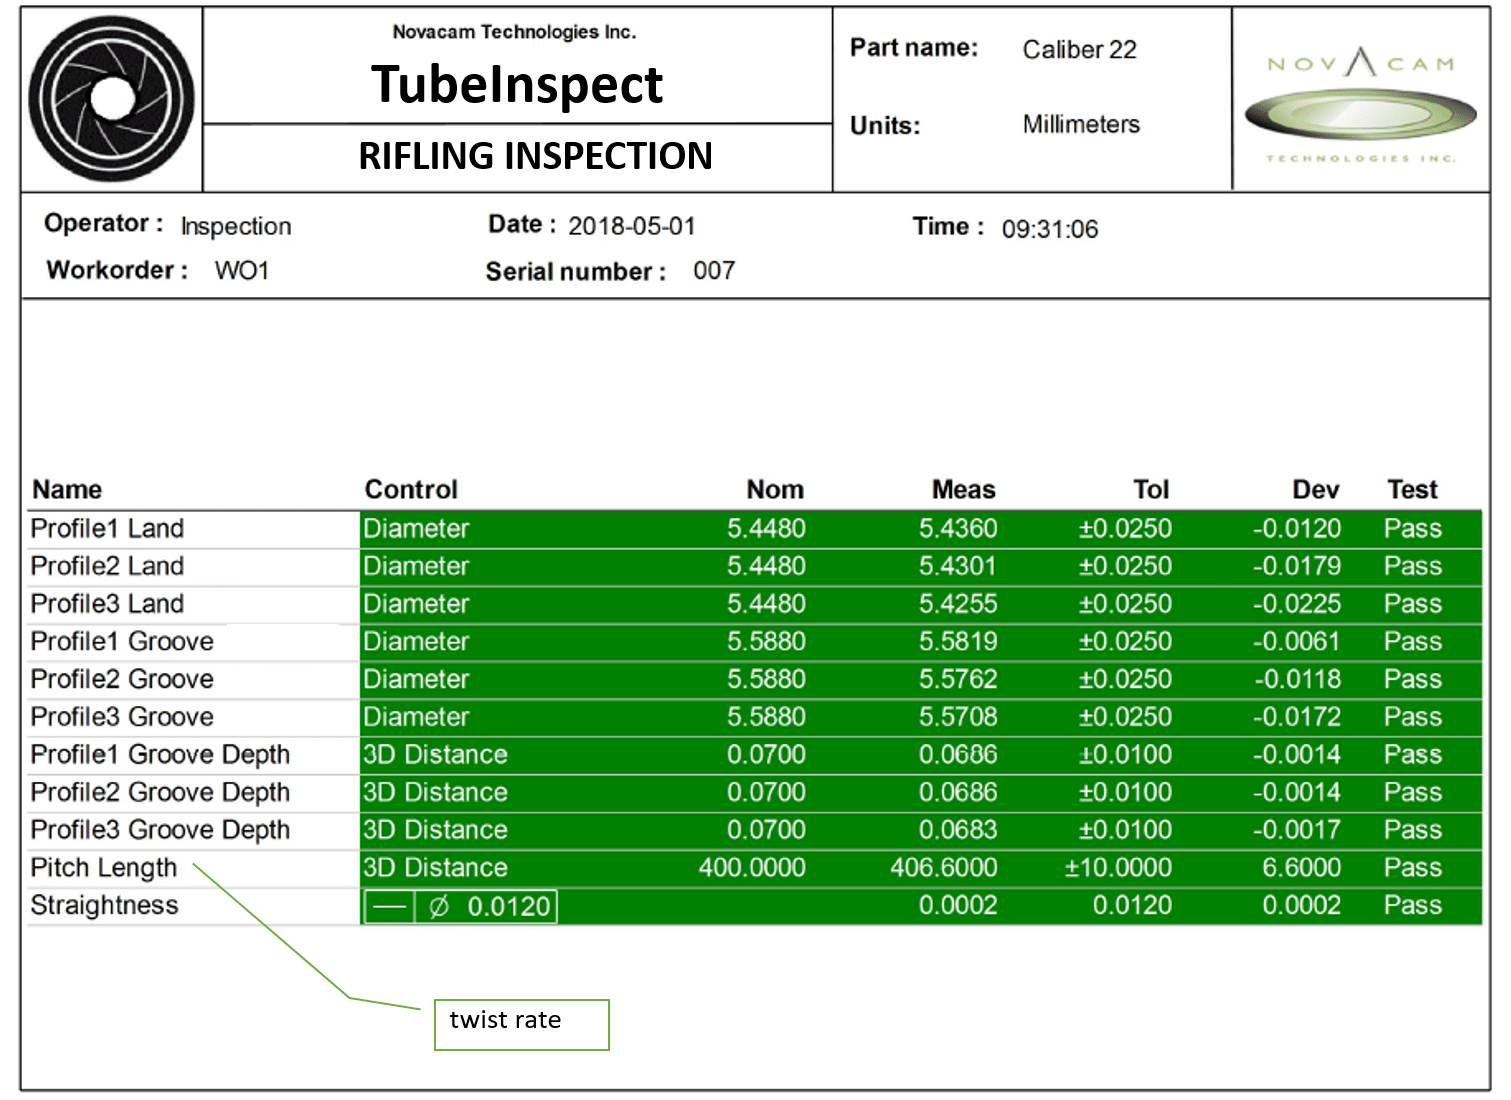
Mesures du profil 1
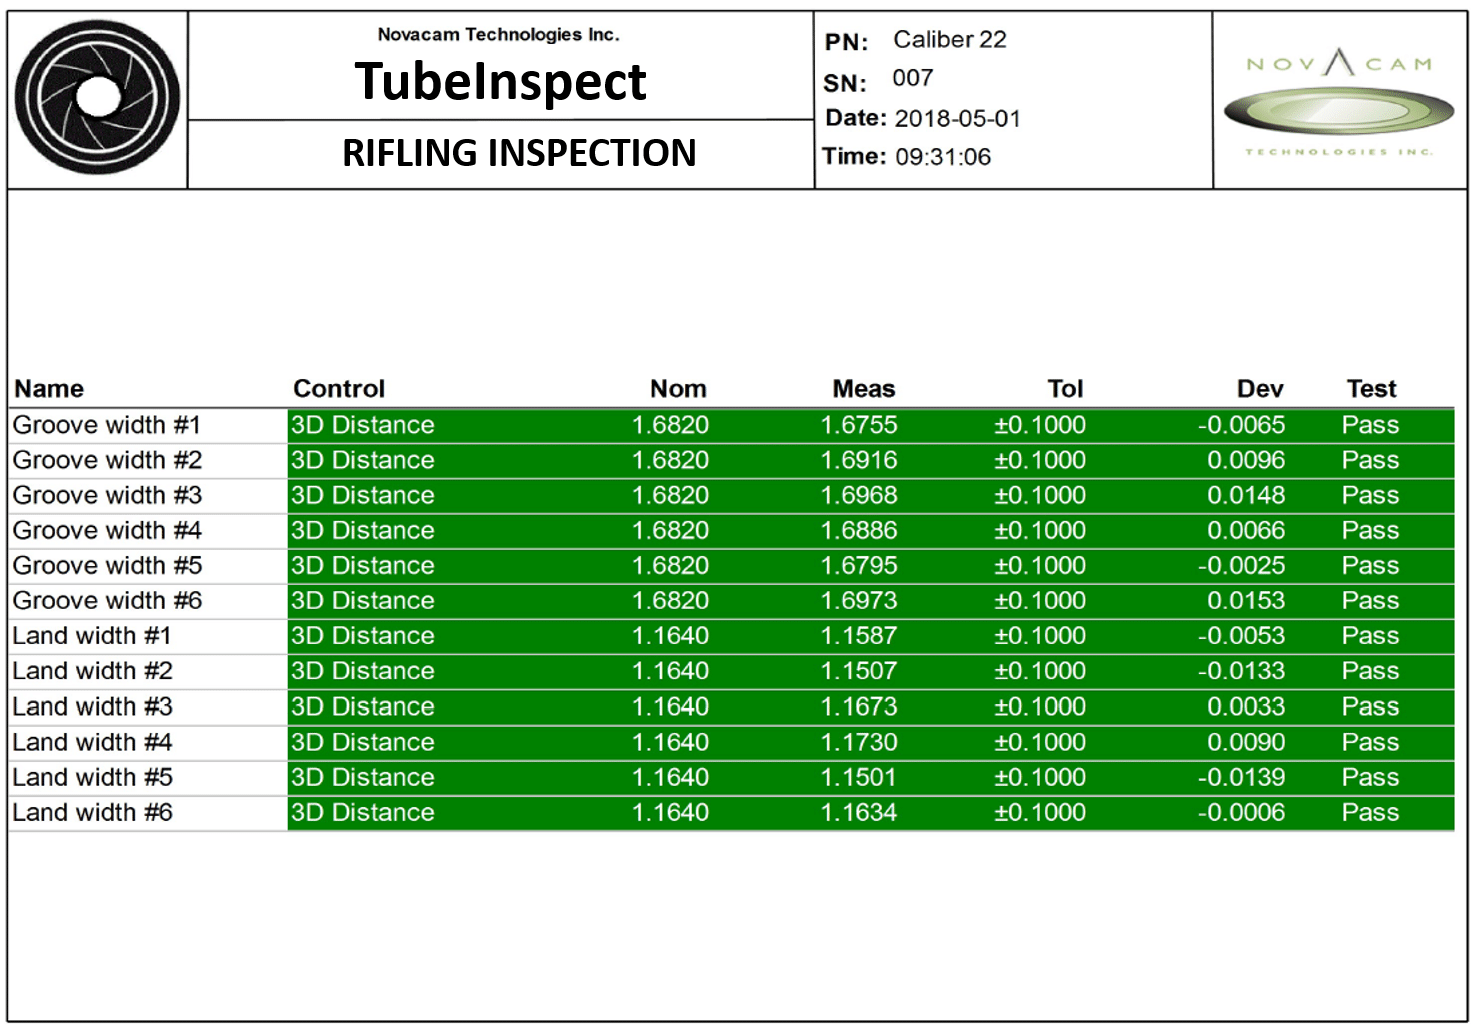
Visualisation du profil 1
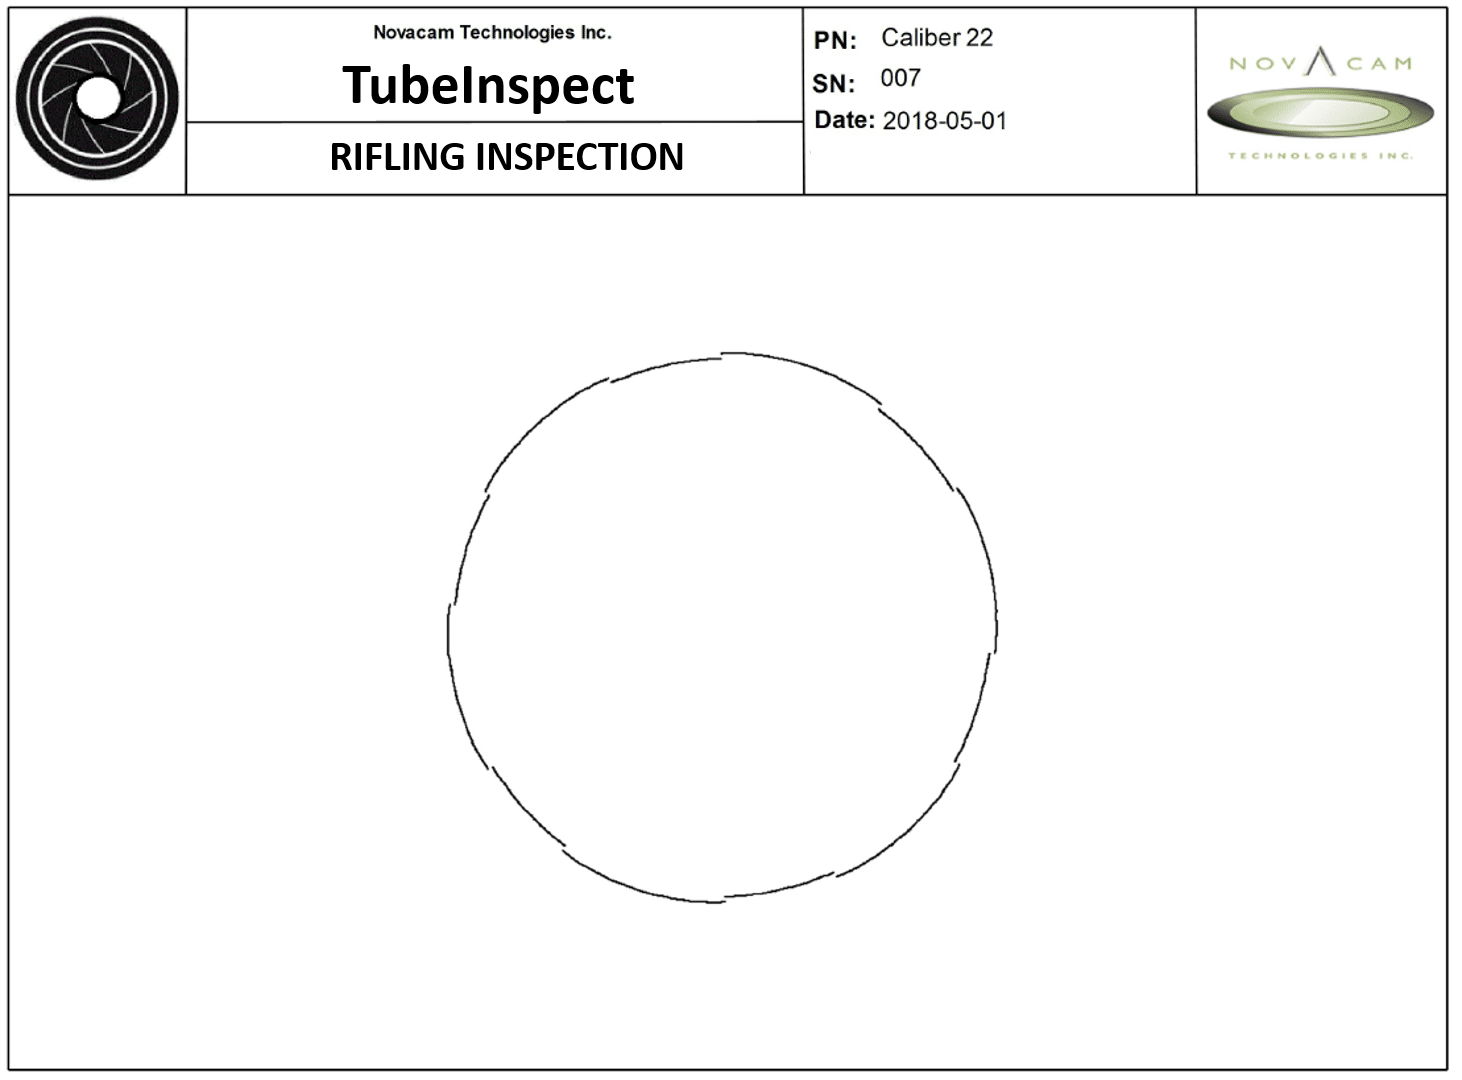
Les 3 profils superposés
Indication de rugosité
Grâce à des rapports d'inspection de canons de ce type, l'opérateur est rapidement informé de la conformité du canon aux tolérances spécifiées.
Voici plus de détails sur ces mesures et d'autres qui peuvent être obtenues avec les systèmes de métrologie 3D NOVACAM et incluses dans les rapports d'inspection de canons.
Mesure de rectitude
La rectitude du canon peut être calculée à partir de 3 profils circulaires ou plus (voir en bas à gauche) ou à partir d'un balayage haute densité de l'alésage (voir en bas à droite).
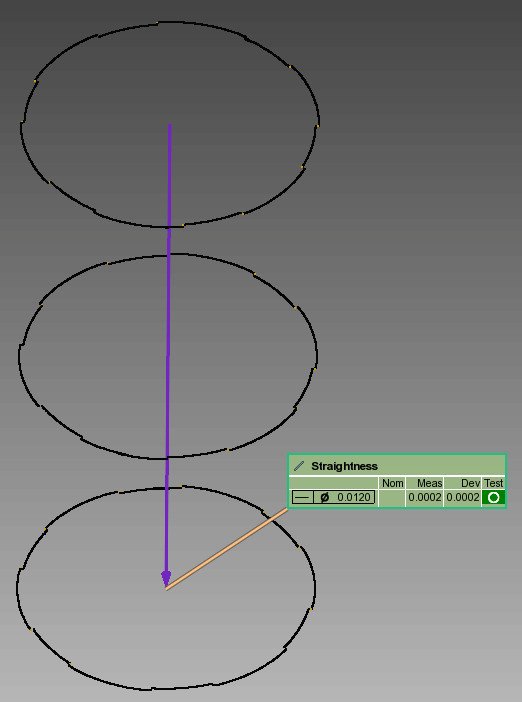
Rectitude de l'alésage à partir de 3 profils.
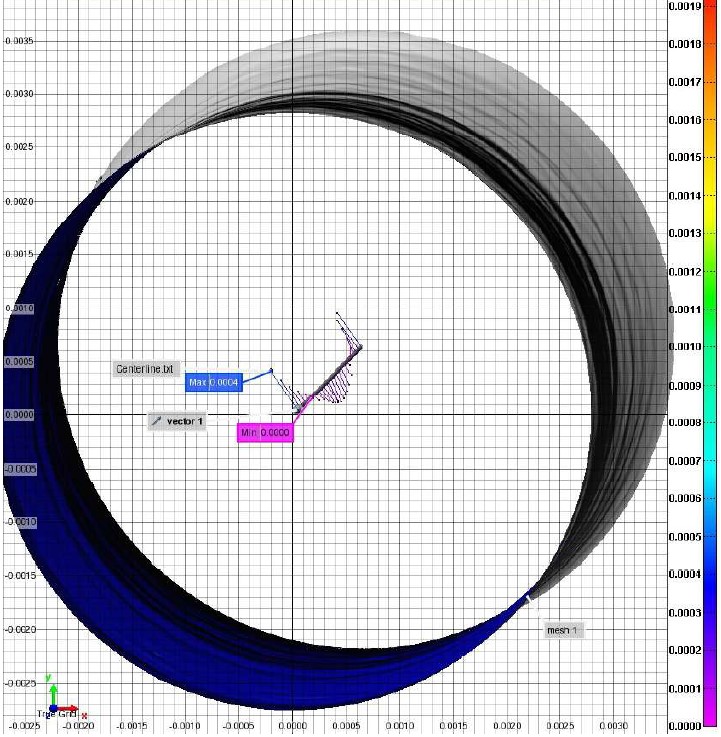
Rectitude du diamètre intérieur à partir d'un balayage à haute densité.
Notamment, la répétabilité des mesures de rectitude obtenues avec les systèmes NOVACAM est supérieure à 0,5 µm (0,00002 po).
- La rectitude GD&T a été mesurée pour 2 alésages. Pour chaque alésage, les mesures ont été répétées 10 fois. PolyWorks InspectorTM un logiciel a été utilisé pour le calcul de la rectitude et l'établissement du rapport afin d'obtenir les résultats suivants :
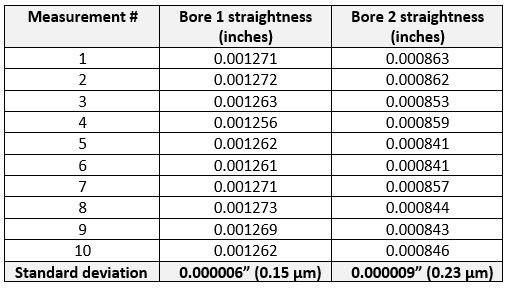
Repétabilité des mesures de rectitude
Mesure du pas de rayurométhode
Le taux de pas des rayures peut être calculé que le pas soit uniforme ou variable.
Le pas variable (également connu sous le nom de “ pas progressif ”) est calculé automatiquement à partir d'une série de profils circonférentiels du diamètre intérieur du canon. Le nombre et la densité des profils sont définis par l'utilisateur.
Mesure de la rondeur (circularité)
La rotondité peut être mesurée tant pour les âmes lisses que pour les âmes rayées.
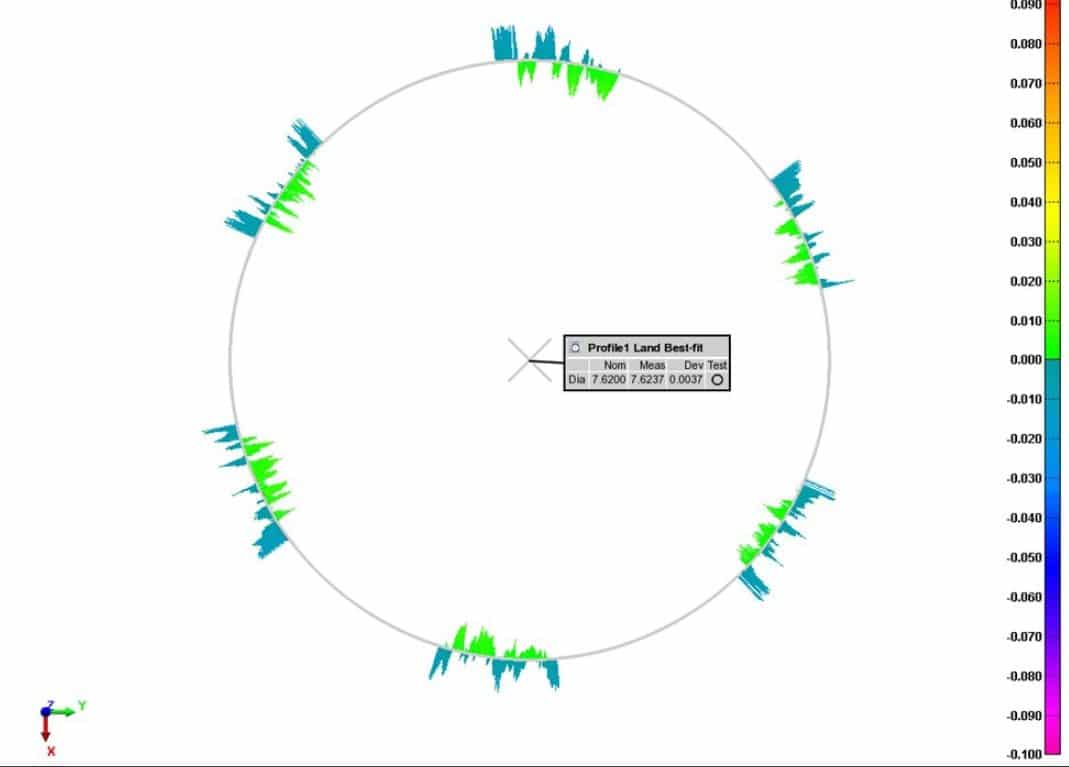
Rond des rayures d'une âme rayée
Mesure du profil de surface – cylindricité, conicité, dépouille, etc.
Le tolérancement des cylindres, des cônes et des conicités, ainsi que tout autre tolérancement de profil, est pris en charge par Novacam grâce à un logiciel GD&T puissant tel que PolyWorks Inspector.TM.
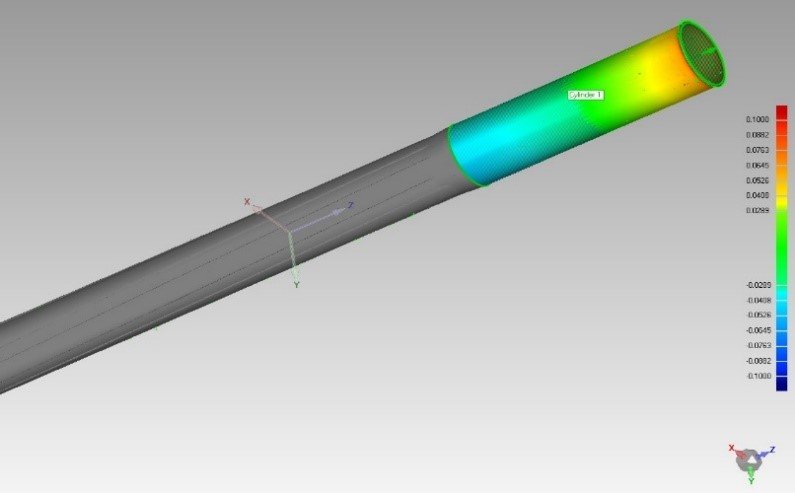
La carte de déviation du cylindre montre la cylindricité de la chambre du fusil.
Mesure du faux-rond
Tous les faux-ronds peuvent être mesurés, notamment :
- Faux-rond entre la chambre et l'âme
- Faux-rond entre les rainures et les sommets
- Faux-rond entre le diamètre extérieur et le diamètre intérieur du canon. .
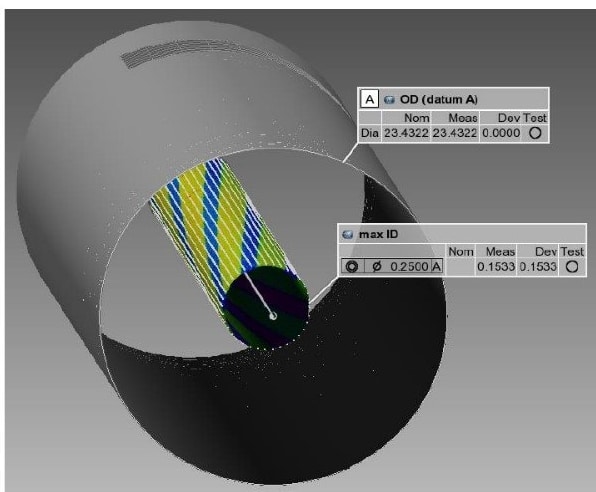
Les surfaces intérieure et extérieure d'un canon de fusil scannées avec le système TUBEINSPECT puis combinées en un seul ensemble de données. Les axes intérieur et extérieur peuvent être comparés et le faux-rond calculé.
Mesure des angles de flanc
Les angles des arêtes des rayures (angles de flanc) peuvent également être mesurés et affichés sous forme de rapport.
Mesure de l'angle de flanc
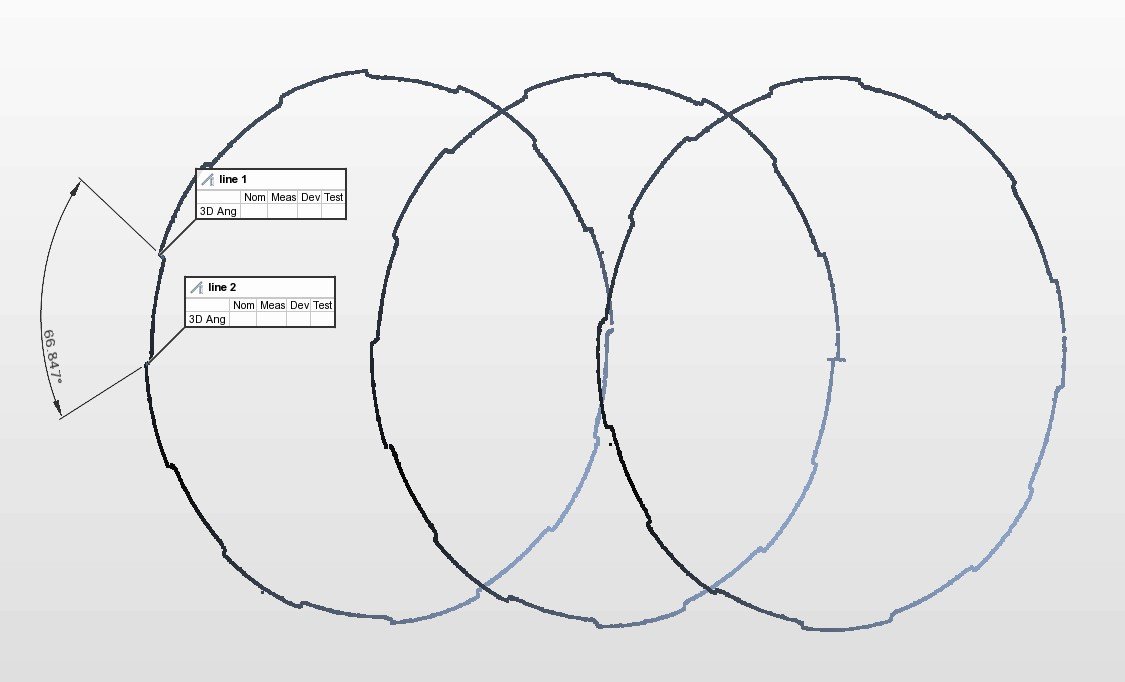
Mesure des angles de flanc (angles des parois entre les rainures et les pleins)
Mesure et analyse de rugosité
Un profil de rugosité d'une section sélectionnée du canon est disponible directement à partir du logiciel d'acquisition de NOVACAM et peut également être inclus dans le cadre d'un rapport d'inspection de canon généré automatiquement. En savoir plus sur la mesure de rugosité avec les systèmes de métrologie 3D NOVACAM.
Mesures des indications de rugosité
Mesure en forage croisé
Les évents de prise de gaz percés dans les fusils automatiques peuvent être mesurés et visualisés.
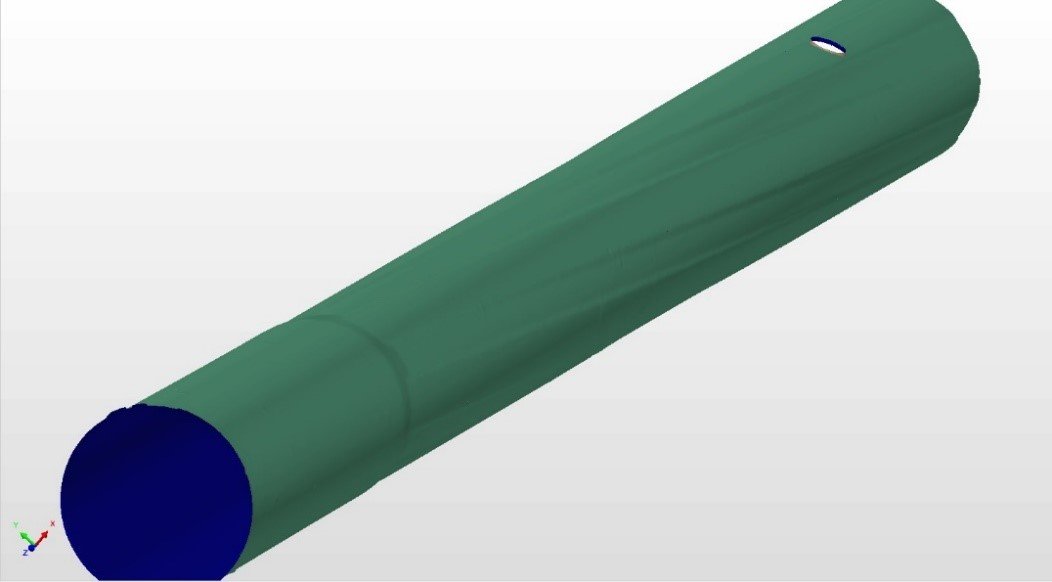
Évent de gaz dans le canon d'un fusil
Mesure et analyse du broutement
Les systèmes de métrologie 3D NOVACAM fournissent des mesures de broutement sans contact rapides et fiables sur les diamètres intérieurs des canons. Le système TUBEINSPECT mesurera également le broutement sur les diamètres extérieurs des canons ou sur les diamètres extérieurs des outils d'usinage de canons.
Le logiciel d'analyse de broutement NOVACAM analyse mathématiquement le profil du broutement et le caractérise par des paramètres tels que l'amplitude ou la valeur efficace (RMS - root mean square) pour chaque valeur de lobe. Les pièces peuvent être classées comme CONFORME ou NON CONFORME selon les critères de l'utilisateur.
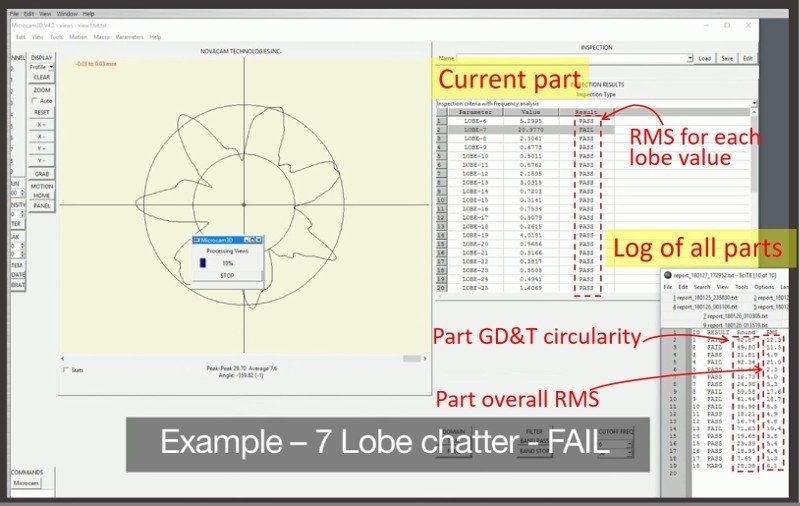
Mesure des vibrations (broutage) du diamètre intérieur d'alésage et analyse automatisée Réussi/Échoué
Inspection des défauts
Avec les systèmes de métrologie 3D NOVACAM, la détection et le signalement des défauts peuvent être entièrement automatisés. Néanmoins, pour les clients qui souhaitent également rechercher des défauts de manière interactive, les cartes de hauteur et d'intensité lumineuse générées en plus des nuages de points 3D constituent d'excellents outils pour la détection et l'analyse rapides des défauts du diamètre intérieur des alésages. Les cartes suivantes représentent le diamètre intérieur des 9 premiers centimètres d'un canon de carabine de calibre .22 (diamètre de 5,6 mm).
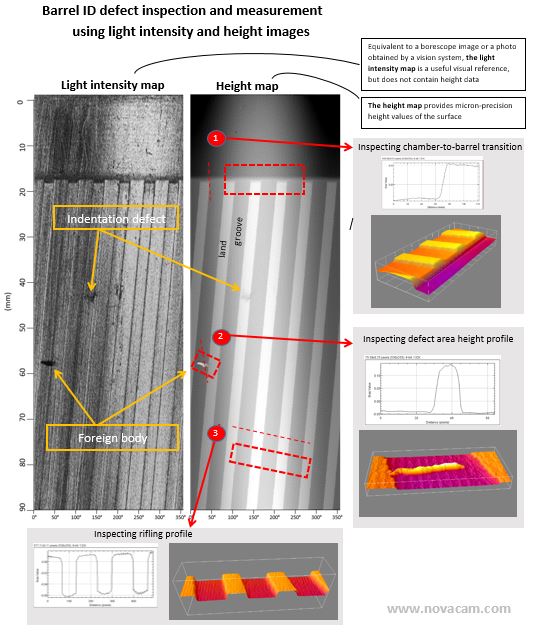
Inspection et mesure des défauts d'identification de fûts à l'aide d'images d'intensité lumineuse et de hauteur.
Quel système est le plus adapté à mon application – TUBEINSPECT ou BOREINSPECT ?
Les deux Système TUBEINSPECT et Système BOREINSPECT inclure les composants suivants :
- MICROCAMTMInterféromètre -3D/4D composant montable en rack de 19 pouces qui fournit une source lumineuse à la sonde optique et effectue le traitement optique et électronique des mesures
- Sonde optique à vision latérale à fibre optique dont la longueur, le diamètre et les propriétés optiques (taille du spot, distance de travail) sont sélectionnés en fonction des besoins du client. Plusieurs sondes peuvent être multiplexées sur un seul interféromètre pour un retour sur investissement (ROI) supplémentaire.
- Contrôleur de mouvement (composant montable en rack 19 pouces)
- Station de travail PC (mini PC de bureau ou ordinateur portable) qui héberge le logiciel d'acquisition de données NOVACAM et, généralement, le logiciel d'analyse de données
- Station d'inspection avec composants de mouvement (linéaires et de rotation) qui sont standard pour les calibres de canons standard pris en charge ou personnalisés selon les exigences du client
- Bagues d'étalonnage.
La principale différence entre les deux systèmes réside dans la manière dont ils explorent l'ID du canon :
Le système TUBEINSPECT fait tourner le canon mesuré autour de la sonde optique.
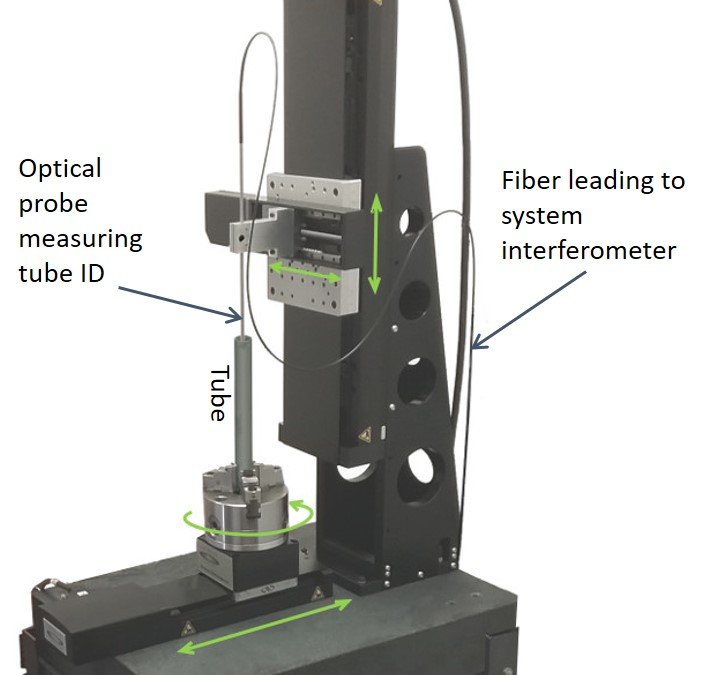
Système TUBEINSPECT
Le Système BOREINSPECT fait pivoter la sonde optique à l'intérieur du barillet fixe.
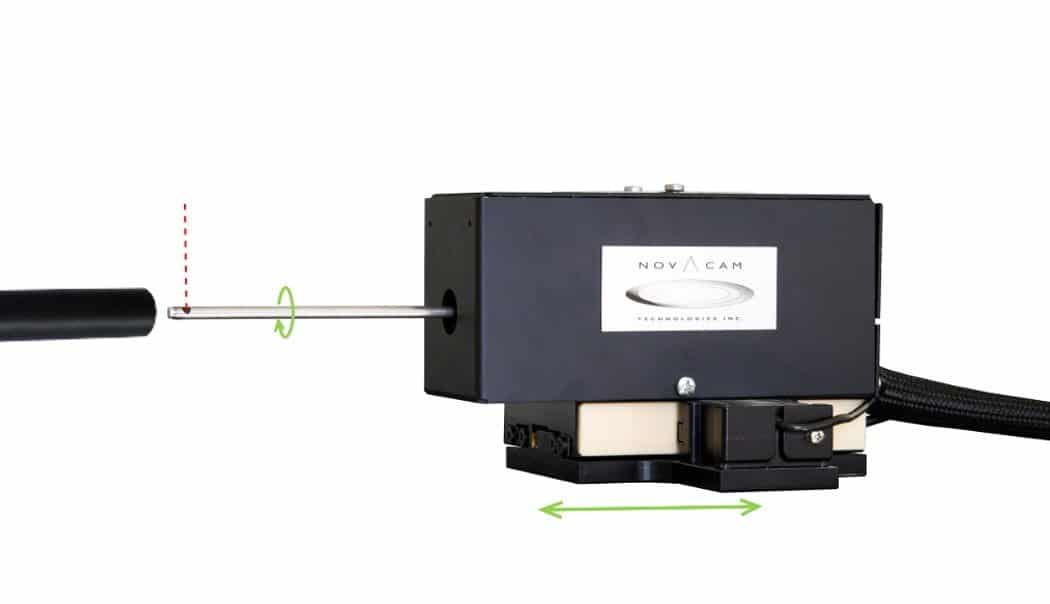
La sonde RS du système BOREINSPECT est sur le point d'entrer dans un canon de carabine
Vidéos illustrant le fonctionnement du système BOREINSPECT :
Le tableau suivant résume les points communs et les différences entre les deux systèmes.
| TubeInspect | BoreInspect | |
|---|---|---|
| Caractéristiques communes | ||
| Technologie | interférométrie à faible cohérence | |
| Type de numérisation | Balayage colinéaire optique sans contact (permettant même la mesure de caractéristiques à rapport d'aspect élevé telles que des perçages transversaux, des contre-dépouilles, etc.) | |
| Longueur d'onde de la lumière | 1 310 nm, infrarouge | |
| Largeur de bande lumineuse | Lumière à large bande | |
| Pointeur à des fins d'alignement | Laser sous sonde à 650 nm | |
| Sécurité des instruments | Produit laser de classe 1M*: < 20 mW d'infrarouge, < 5 mW de laser dans la sonde |
|
| Vitesse d'acquisition | 2 100 ou 100 000 mesures de points 3D par seconde, selon le modèle d'interféromètre sélectionné (Microcam-3D ou Microcam-4D) | |
| Pas d'échantillonnage le long de la trajectoire de rotation | configurable par l'utilisateur | |
| Pas d'échantillonnage dans la direction axiale | configurable par l'utilisateur | |
| Taille de la tache lumineuse (Résolution latérale [axe XY]) | Variable, généralement de 13 à 22 µm (512 à 870 µin.) | |
| Principales différences | ||
| Élément distinctif clé | Fait pivoter le canon mesuré. La sonde à vision latérale avance le long de la paroi intérieure (ou extérieure) du canon en rotation pour acquérir le diamètre intérieur (ou extérieur). | Fait pivoter et avance la sonde à vision latérale dans le canon mesuré, qui reste fixe. |
| Vitesse de rotation pour l'acquisition spirale | Jusqu'à 2 rotations (profils circulaires) par seconde avec une mise à niveau à 6 rotations par seconde | Jusqu'à 30 rotations (profils circulaires) par seconde |
| Positionnement de la sonde | La sonde ne doit pas nécessairement être positionnée au centre de l'alésage ; elle doit seulement rester à une distance fixe de la paroi latérale. | La sonde doit être positionnée près de l'axe de l'alésage (+/- 0,25 mm) pour capturer l'intégralité des caractéristiques du diamètre intérieur. Pour les objets de formes irrégulières, les rainures ou les fissures, la sonde peut acquérir toute la surface en balayant à partir de plusieurs positions. |
| Avantages | ||
| Diamètres standard des canons** | Petit calibre .calibre .172 (4 mm) .calibre .20 (5 mm) .calibre 22 (5,6 mm) .calibre .243 (6 mm) .calibre .26 (6,5 mm) .calibre .284 (7 mm) .calibre .308 (7,62 mm) .calibre .323 (8 mm) .calibre .357 (9 mm) .calibre .40 (10 mm) .calibre .44 (10,9 mm) .calibre .45 (11,43 mm) .calibre 50 (12,7 mm) Moyen et gros calibre : 20 mm - 90 mm | Les mêmes ID de canons standard du système sont pris en charge pour BoreInspect que pour TubeInspect, mais selon l'application, différentes plages de calibres peuvent nécessiter un changement de sonde. Remarque : Les sondes rotatives à portée étendue de Novacam (de 4,6 mm de diamètre) sont capables de balayer des diamètres intérieurs de canons de 6 mm à 30 mm – une plage plus large que toute autre sonde rotative actuellement sur le marché. |
| Longueurs de canon** | Standard jusqu'à 40" (1000 mm) | Standard jusqu'à 12" (300 mm) |
| Poids du canon | Jusqu'à 250 kg, c'est standard. Les fûts plus lourds peuvent nécessiter des plateaux rotatifs sur mesure. | Non applicable puisque le canon reste fixe |
| Avantages uniques | Capacité de numérisation :
|
|
| Mesures de bonus supplémentaires | Capacité de numérisation :
| Capacité de numérisation :
|
| * Produit laser de classe 1M : Rayonnement laser visible et invisible. Ne pas fixer le faisceau du regard ni l'observer directement avec des instruments optiques. ** Des diamètres et longueurs de canons non standard peuvent être pris en charge grâce à des configurations personnalisées. Avec des sondes sur mesure plus longues, des alésages allant jusqu'à 6 pieds (1,8 m) ont été scannés. Un compromis existe entre le diamètre de la sonde (qui affecte la rigidité) et sa longueur. Pour les sondes plus longues, des centralisateurs peuvent être nécessaires. |
||
Conclusion
En matière de précision et de sécurité des armes à feu, la qualité du diamètre intérieur du canon est primordiale. Les systèmes NOVACAM TUBEINSPECT et BOREINSPECT apportent des capacités d'inspection significatives aux fabricants de canons. Ces capacités comprennent mesures de diamètre intérieur de canon de haute précision, option d'automatisation complète du processus d'inspection, et haut niveau de polyvalence pour la mise en place de stations de contrôle. Pour les fabricants, la grande variété de mesures obtenables automatiquement avec le système TUBEINSPECT ou BOREINSPECT élargit la gamme de paramètres quantifiable tout en réduisant l'effort d'inspection. Plus de données et une inspection plus efficace signifient un meilleur contrôle des processus. Et des économies.
Mesures du diamètre extérieur (DE), qui sont également disponibles avec le système TUBEINSPECT, augmenter le retour sur investissement (ROI) pour les fabricants de canons sur deux fronts. Premièrement, les paramètres de surface extérieure des canons peuvent être mesurés avec le même niveau de détail et de précision que l'intérieur, garantissant un meilleur contrôle du produit final. Deuxièmement, l'utilisation du système TUBEINSPECT pour mesurer le diamètre extérieur des outils d'usinage (mandrins, aléseurs, etc.) garantit que seuls des outils conformes aux spécifications sont utilisés. Grâce à cette capacité de vérification des outils, la qualité des produits s'améliore, les rebuts diminuent et les économies augmentent.
Novacam encourage les techniciens et les ingénieurs responsables de l'inspection des canons à nous contacter pour discuter de vos applications et de vos défis particuliers.
Liens connexes
Télécharger les notes d'application :
- Inspection automatisée des canons et mesures en 3D [PDF, 19 pages, 2,5 Mo] – une version imprimable de cette page
- Mesure de la rectitude du canon [PDF, 2 pages, 0.2 MB]
Télécharger la fiche d'information sur le progiciel d'analyse de canons NOVACAM PolyWorks :
- Ensemble PolyWorks pour l'analyse de canons NOVACAM [PDF, 0,3 Mo]
Lire à propos du système TUBEINSPECT dans la recherche sur la rectitude des canons
- “Analyse de l'effet de l'axe du canon sur les conditions de sortie du projectile dans les armes légères,” Magazine KeAi [PDF, 0,9 Mo]. Lien direct vers l'article.
Vous voulez en savoir plus ?