Mesure de la rugosité circonférentielle sur les diamètres intérieurs d'espaces difficiles d'accès
Publié le 5 juillet 2020
Dernière mise à jour le 10 février 2020
Notre précédent article sur la mesure de rugosité a présenté une méthode pour mesurer rugosité linéaire (axiale) dans des espaces difficiles d'accès tels que des tubes, des alésages ou des gorges étroites.
Mais et si vous avez besoin de mesurer la rugosité autour de la circonférence d'un espace difficile d'accès ? Cette capacité est souvent requise dans la fabrication de pièces de haute precision où l'état de surface intérieur affecte les performances de la pièce.
Exemple
Les surfaces d'étanchéité dans les industries automobile ou aéronautique en sont de parfaits exemples. Prenons par exemple le siège de soupape d'un injecteur de carburant de moteur. Une rugosité circonférentielle excessive sur le diamètre intérieur du siège de soupape affectera l'étanchéité, provoquera des fuites de gaz, nuira à l'efficacité du moteur et, en fin de compte, posera un grave risque pour la sécurité. Par conséquent, la mesure et le contrôle de la rugosité à l'intérieur de ce composant sont indispensables.
Cliquez sur les images pour un gros plan
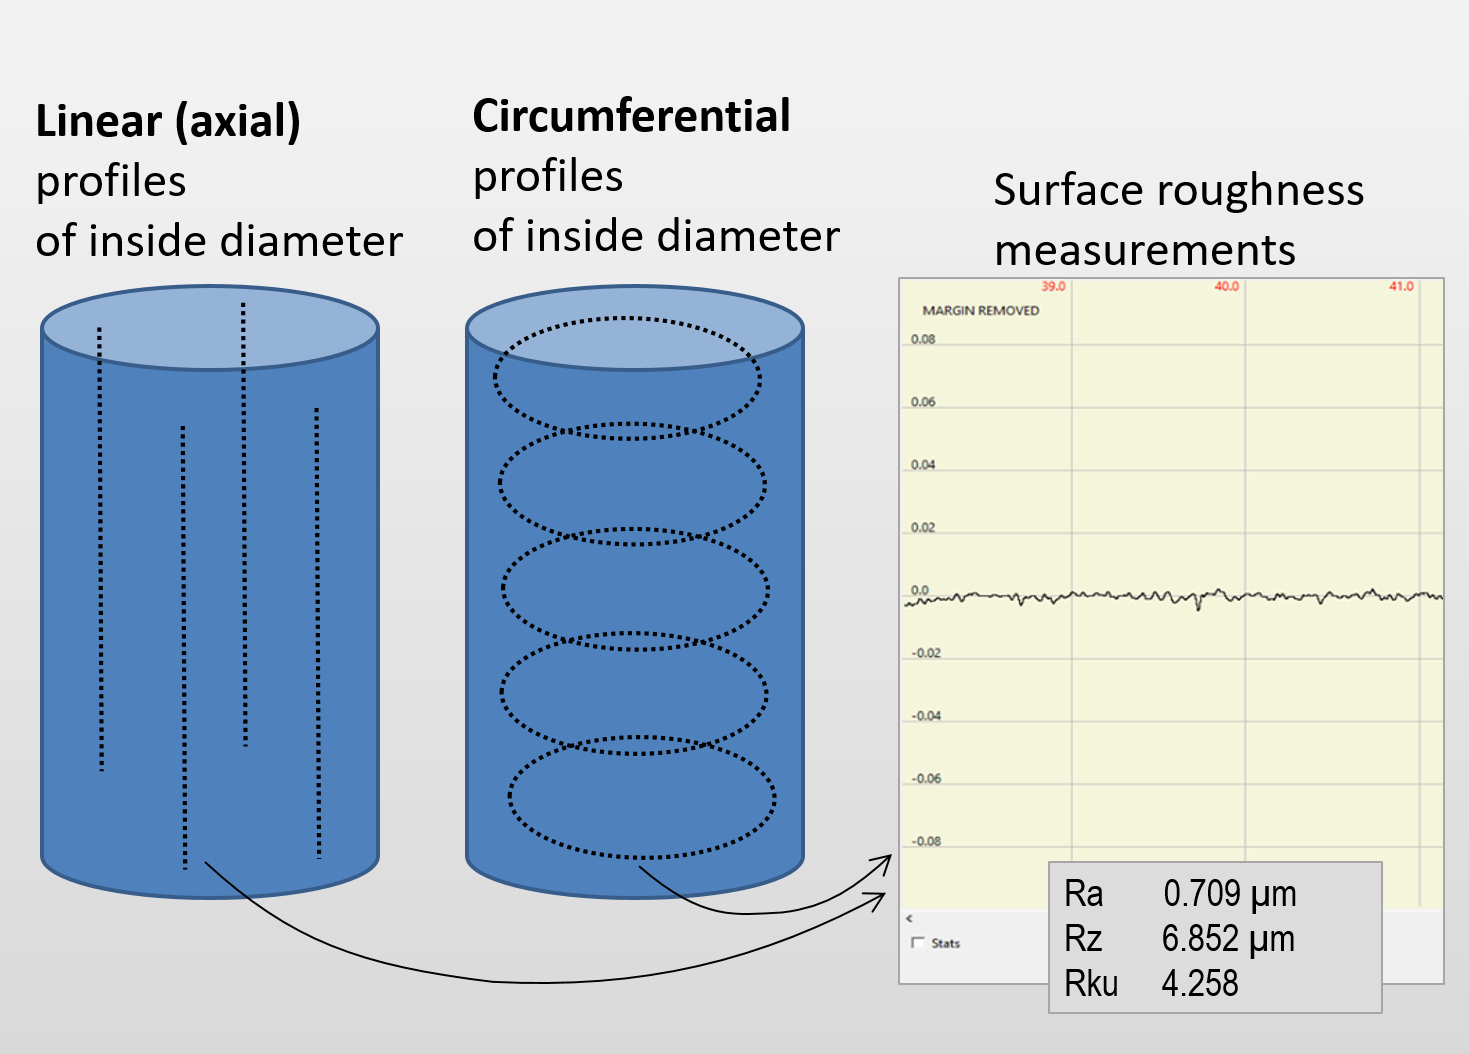
Avec les systèmes de métrologie 3D sans contact Novacam, des mesures de rugosité de surface peuvent être obtenues sur des profilés linéaires ou circulaires de diamètres intérieurs.
Clarifions : qu'entendons-nous par rugosité ?
La définition de ce qui constitue la “ rugosité ” en tant que paramètre de qualité de surface varie selon les secteurs et les entreprises. Pour les mesures de rugosité circonférentielle, les clients utilisent souvent le terme “ rugosité ” pour décrire un ou plusieurs des 4 aspects de qualité de surface suivants :
- Rugosité de surface. C'est le sens le plus restrictif du terme “ rugosité ”. Il peut être décrit comme des écarts à haute fréquence et à courte longueur d'onde par rapport à la surface nominale mesurée.
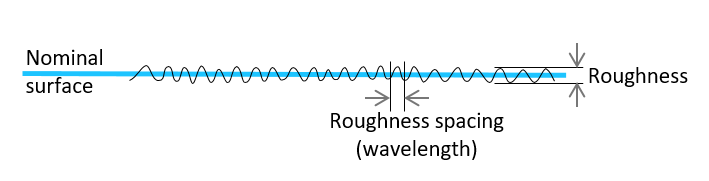
Rugosité de la surface
- Ondulation de surface. La rugosité et l'ondulation se trouvent souvent ensemble mais sont mesurées séparément. À noter qu'il n'existe pas de limite de taille universelle entre l'ondulation et la rugosité ; cette limite dépend plutôt du secteur et du type d'application.
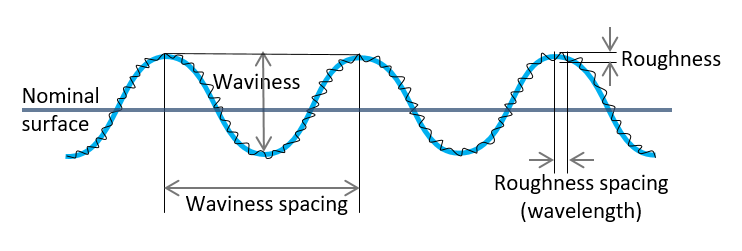
Ondulation de surface vs rugosité
- Défauts de surface sur la circonférence du diamètre intérieur, tels que des rayures, de la corrosion ou des piqûres
- Bavardage, c'est-à-dire un défaut de forme généralement provoqué par des vibrations entre un outil d'usinage (tel qu'une machine CNC, une rectifieuse, une fraiseuse ou une perceuse) et une pièce pendant la fabrication ou la finition. (En savoir plus sur la mesure du broutage ici.)
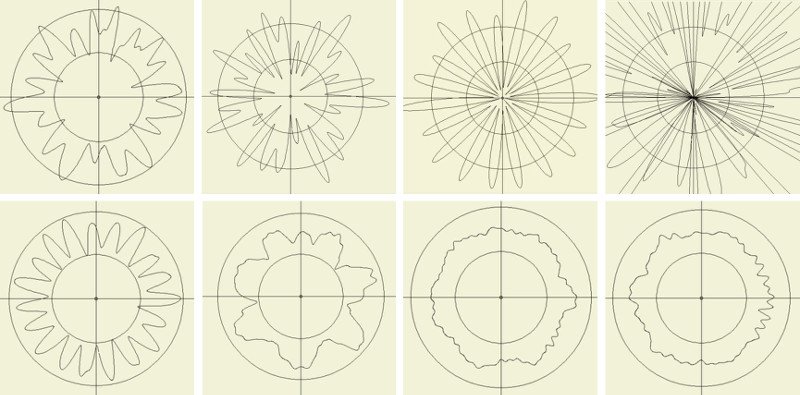
Exemples d'analyse de broutement à partir de l'ID d'arbres automobiles (mesurée et analysée par les systèmes de métrologie 3D Novacam)
L'aspect #1, à savoir la “ rugosité de surface ”, fait l'objet de cet article.
Cependant, tenons-nous-en au sujet : à partir d'ici, cet article traite uniquement de la mesure de la rugosité de surface.
Par ailleurs, notez que quelle que soit la définition de la rugosité, Les systèmes Novacam sont capables de mesurer tous les aspects de surface susmentionnés. -notamment la rugosité, l'ondulation, dimensions, bavardage, et les défauts. C'est parce que toutes les données de profil 3D nécessaires sont acquises lors du même balayage. Les points de données acquis sont combinés pour former un nuage de points 3D à partir duquel tous les aspects de rugosité susmentionnés sont facilement analysés.
Deux systèmes pour la rugosité circonférentielle
Novacam fabrique deux systèmes de métrologie 3D sans contact qui mesurent à la fois la rugosité axiale et circonférentielle sur les diamètres intérieurs :
- BOREINSPECT. Le Système de métrologie 3D BOREINSPECT balaie les diamètres intérieurs avec une sonde rotative de petit diamètre. La sonde de balayage à vision latérale trace des trajectoires linéaires, circulaires ou en spirale à l'intérieur du diamètre intérieur.
- Le système propose des mesures de rugosité à la fois axiales et circonférentielles.
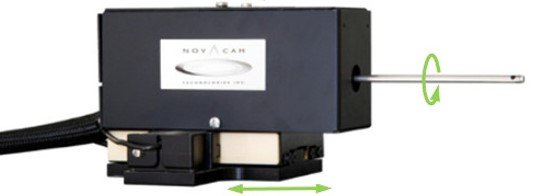
Le système Novacam BOREINSPECT scanne les surfaces intérieures à l'aide d'une sonde de balayage rotative
- TUBEINSPECT. Le système de métrologie 3D TUBEINSPECT mesure les diamètres intérieurs en faisant tourner la pièce mesurée (généralement tubulaire) sur une platine de précision tandis qu'une sonde de balayage latérale de petit diamètre avance dans le diamètre intérieur du tube.
- Comme le BoreInspect, le TubeInspect obtient des profils linéaires, circulaires ou en spirale du diamètre intérieur.
- De plus, le TubeInspect est capable de mesurer les profils axiaux et circonférentiels sur le diamètre extérieur (DE) de la même pièce tubulaire.
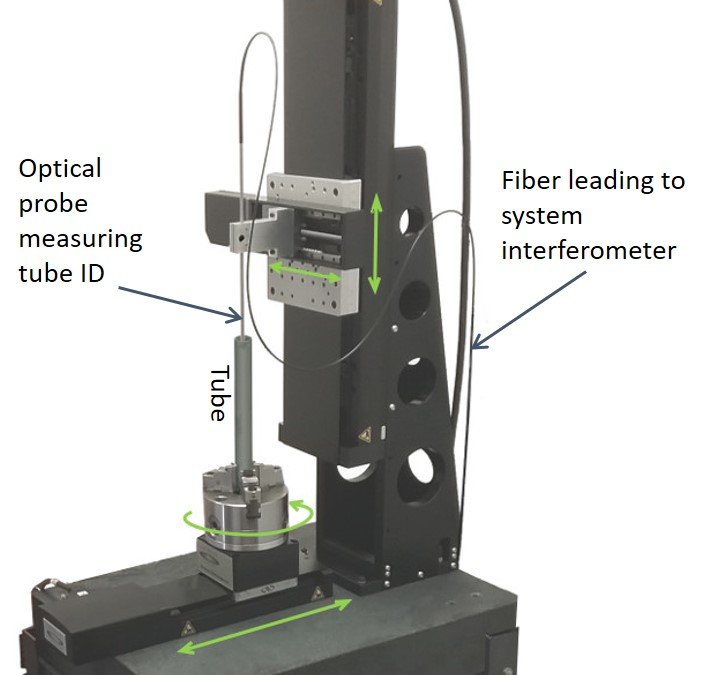
Le système TUBEINSPECT fait pivoter la pièce mesurée (généralement tubulaire) pour balayer son diamètre intérieur et/ou extérieur.
Paramètres de rugosité calculés à partir des profilés acquis
Les systèmes BOREINSPECT et TUBEINSPECT acquièrent tous deux des profils point par point à raison de 100 000 mesures de points 3D par seconde. L'utilisateur choisit si les trajectoires de balayage sont linéaires, circulaires ou en spirale.
Les données obtenues sont utilisées pour calculer paramètres de rugosité 2D tels que la rugosité moyenne (Ra), la profondeur moyenne de rugosité (Rz), la profondeur maximale de creux (Rv), la hauteur maximale de pic (Rp), la hauteur maximale (distance entre le pic le plus haut et le creux le plus bas) (Rt), la rugosité quadratique moyenne (Rq), l'asymétrie (Rsk) et l'aplatissement (Rku).
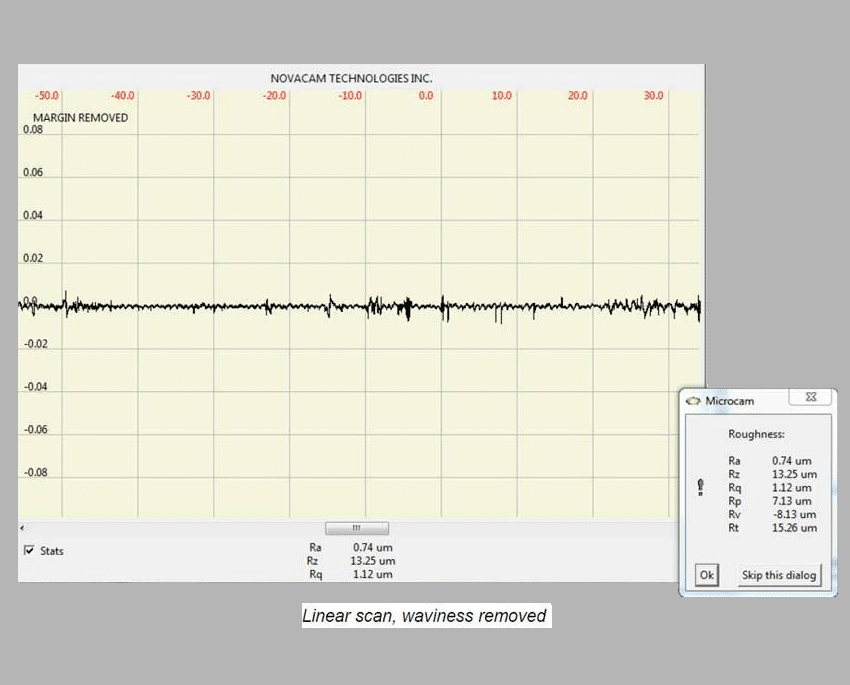
Exemple de mesures de rugosité de surface 2D : Ra, Rz, Rq, Rp, Rv, Rt
Plage de rugosité mesurée
Les systèmes BOREINSPECT et TUBEINSPECT mesurent Rugosité de DI jusqu'à 0,05 μm (2,0 μin). Pour acquérir cette très fine rugosité, il est important de :
- Configurez le système avec l'interféromètre MICROCAM-3D,
- Sélectionnez une sonde avec une taille de spot suffisamment petite,
- Réglez la vitesse de rotation de la sonde (dans le cas de BOREINSPECT) ou de la partie tubulaire (dans le cas de TUBEINSPECT) pour qu'elle soit plus lente que pour l'acquisition de mesures dimensionnelles.
Pour la mesure de valeurs de rugosité plus élevées, les directives ci-dessus peuvent être assouplies.
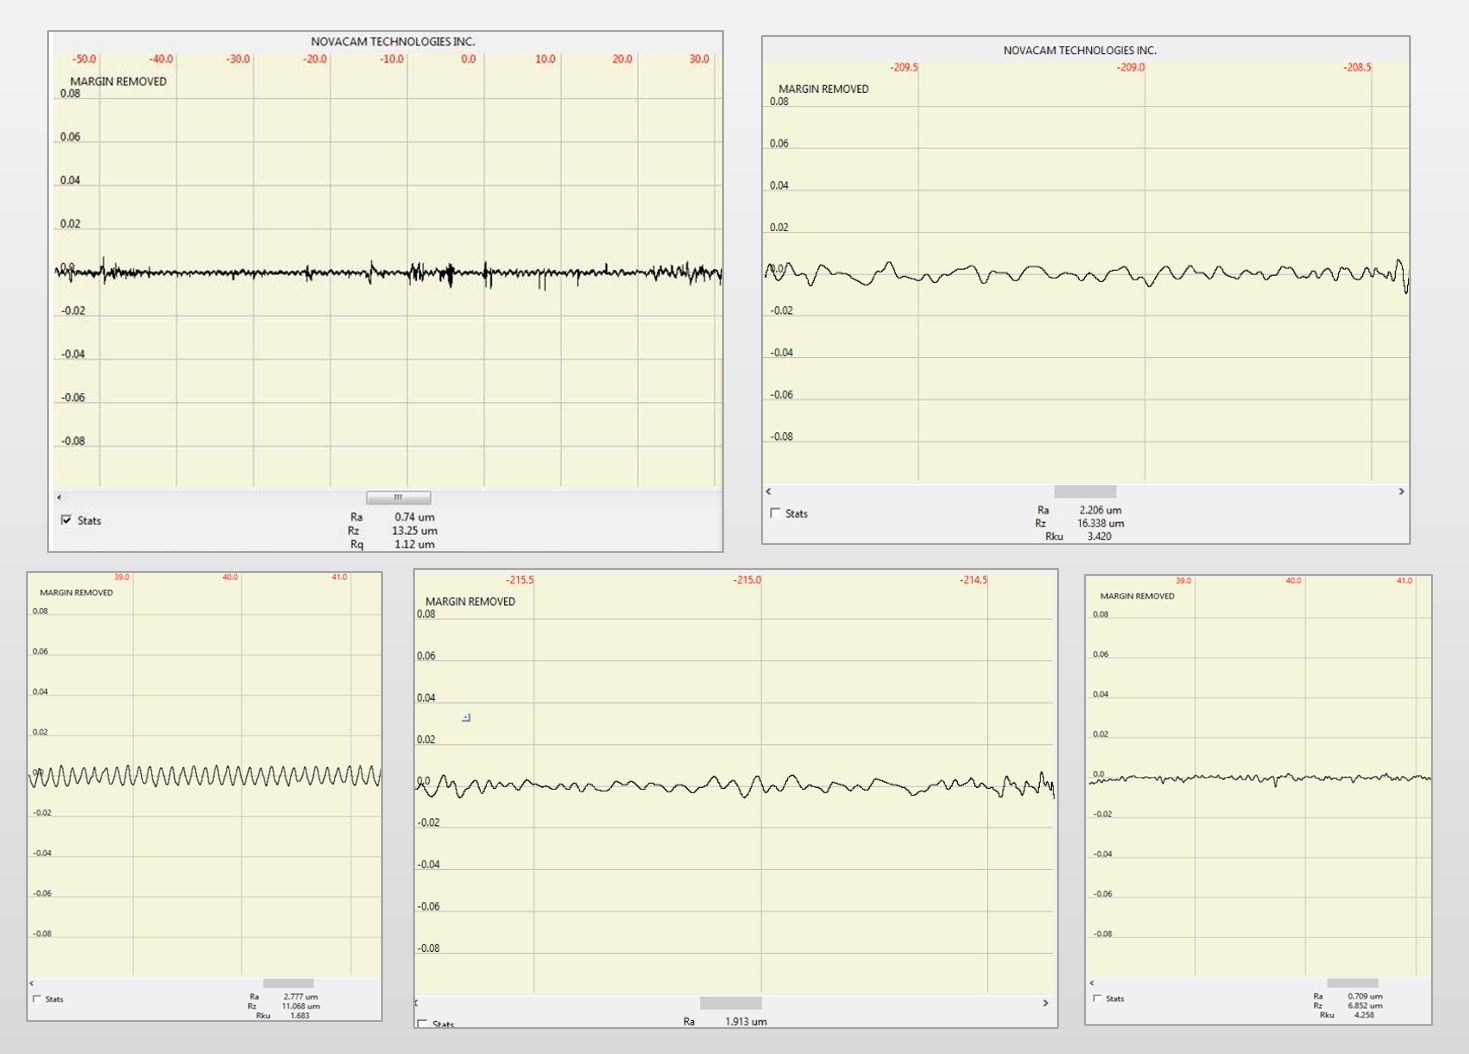
Exemples de profil de mesure de rugosité. La forme de la surface et l'ondulation ont été filtrées.
Avantages pour les fabricants
Les systèmes offrent de nombreux avantages :
- Mesures sans contact à l'échelle du micron
- Capacité de mesurer la rugosité, les dimensions, les vibrations et les défauts sur le diamètre intérieur – le tout avec la même sonde
- Profils linéaires, circulaires ou en spirale du diamètre intérieur
- Prise en charge de l'automatisation complète des mesures et des rapports
- Acquisition plus rapide qu'avec des sondes de contact ou des techniques d'inspection manuelle telles que utilisation de répliques
- Une meilleure couverture de la mesure caractéristiques à rapport d'aspect élevé (par exemple les angles de gorges de joints toriques, les contre-dépouilles, les épaulements, les canaux, les perçages transversaux, les cannelures, les filets) que la technologie de triangulation ou les profilomètres par contact grâce au balayage colinéaire (voir diagramme)
- Convient aux environnements de laboratoire et d'atelier
- Possibilité d'intégration avec des robots, des platines de précision ou des stations de contrôle en ligne.
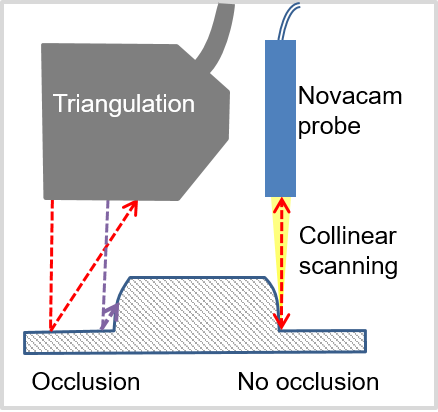
Les sondes optiques Novacam effectuent un balayage colinéaire, ce qui signifie que le faisceau sortant et le faisceau réfléchi se déplacent le long du même axe. Cela signifie que pour le balayage de caractéristiques à rapport d'aspect élevé, il n'y a aucune ou très peu d'occlusion des coins par rapport au balayage par technologies de triangulation.
Large éventail d'applications
Les systèmes BOREINSPECT et TUBEINSPECT mesurent la rugosité sur les diamètres intérieurs de :
- Composants de groupes motopropulseurs automobiles
- Roulements
- Collecteurs de moteurs d'avion
- Alésages de soupapes de décharge percé par canon (secteur pétrolier et gasier)
- Dispositifs médicaux
- Fûts
- etc.
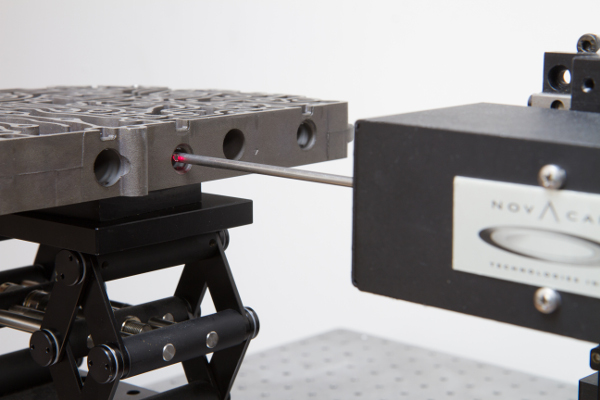
Système de métrologie 3D BOREINSPECT balayage par sonde rotative à l'intérieur des alésages d'un corps de vanne automobile
Quel système convient à mon application de mesure de rugosité de diamètre intérieur ?
Le BOREINSPECT et le TUBEINSPECT sont tous deux des systèmes de métrologie 3D prêts à l'emploi qui sont équipés d'une sonde optique choisie pour l'application.
Lors du choix entre les deux systèmes, voici quelques points généraux à prendre en considération :
- Seul le TUBEINSPECT peut mesurer à la fois le diamètre intérieur et Diamètre extérieur des pièces tubulaires
- Seule la sonde de balayage rotatif BOREINSPECT peut être utilisée comme effecteur terminal de robot ; mais les deux systèmes peuvent se voir présenter les pièces mesurées par des robots.
- Si la pièce mesurée ne peut pas être placée sur une table rotative, BOREINSPECT est la solution.
Pour garantir la meilleure configuration, des paramètres tels que la taille des composants, le poids, l'emplacement, etc., doivent être évalués. Les spécialistes des applications Novacam sont à la disposition des clients pour les aider à déterminer la configuration optimale pour leur application de mesure.
En savoir plus
Avez-vous besoin de mesurer la rugosité dans des espaces difficiles d'accès ?
Liens connexes
Voir les produits associés
Lire l'article de blog associé :
Voir les applications connexes :