Comment mesurer la rectitude axiale des diamètres intérieurs d'alésages, de tubes et de canons
Publié le 4 mars 2019
La rectitude axiale (ou de l'axe) est une tolérance qui contrôle dans quelle mesure l'axe d'une pièce est autorisé à s'incurver.
Mesurer la rectitude axiale des diamètres intérieurs de alésages, de tubes et de canons est souvent essentiel pour garantir le bon fonctionnement des pièces. Bien que les mesures dans des espaces aussi restreints puissent s'avérer difficiles pour de nombreux instruments, les systèmes de métrologie 3D de Novacam réalisent ces mesures rapidement, de manière automatisée et sans contact, avec une précision de l'ordre du micron (et souvent du sub-micron).
Comment fait-on cela ?
Petites sondes pour espaces restreints
Novacam propose deux systèmes de métrologie 3D pour mesurer les diamètres intérieurs : le BoreInspect et TubeInspect.Les deux systèmes utilisent des sondes optiques à vision latérale de faible diamètre, disponibles en différentes tailles et longueurs. (À ce jour, la sonde la plus fine, d'un diamètre de 0,5 mm, mesure des diamètres intérieurs dès 1 mm.)
Pour acquérir des mesures de surface, la sonde à vision latérale projette un faisceau lumineux sur la surface intérieure et recueille le signal réfléchi par celle-ci. Alors que la sonde suit une trajectoire prédéterminée à l'intérieur, les mesures sont effectuées point par point à une vitesse pouvant atteindre 100 000 points 3D par seconde. La trajectoire peut être linéaire, circulaire ou spirale.
Pour la mesure de rectitude axiale la plus rapide, l'opérateur demanderait 3 profils circulaires distincts du diamètre intérieur.
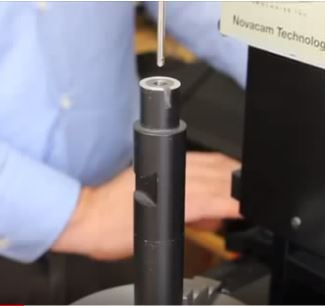
Petite sonde TubeInspect sur le point de pénétrer dans un alésage de 5,6 mm de diamètre
Calcul de la rectitude axiale
La rectitude axiale est une tolérance tridimensionnelle. L'axe contrôlé doit se situer à l'intérieur du volume d'un cylindre défini par les tolérances.
À partir des données de nuage de points 3D générées par les systèmes de métrologie 3D de Novacam, la rectitude axiale du composant est calculée par un logiciel de dimensionnement et de tolérancement géométriques (GD&T) (généralement PolyWorks Inspector).TMlogiciel).
Les deux images ci-dessous montrent des mesures de rectitude axiale calculées à partir de 1) 3 profils circulaires, ce qui est la méthode la plus rapide, et 2) un balayage en spirale à haute densité du diamètre intérieur.
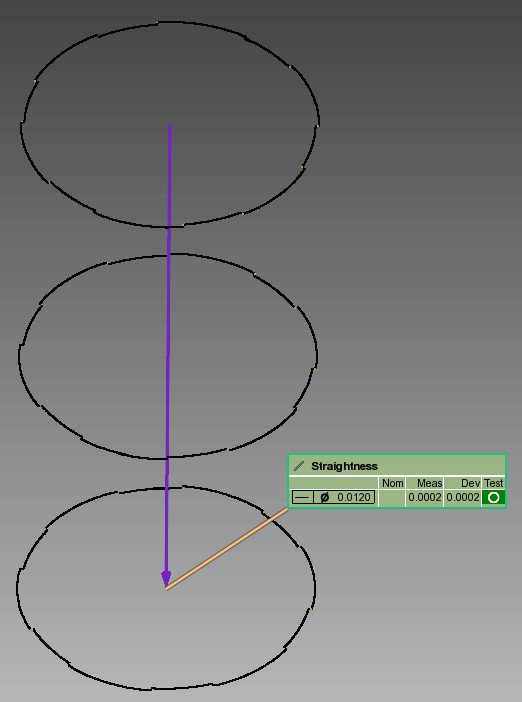
Rectitude de l'alésage à partir de 3 profils
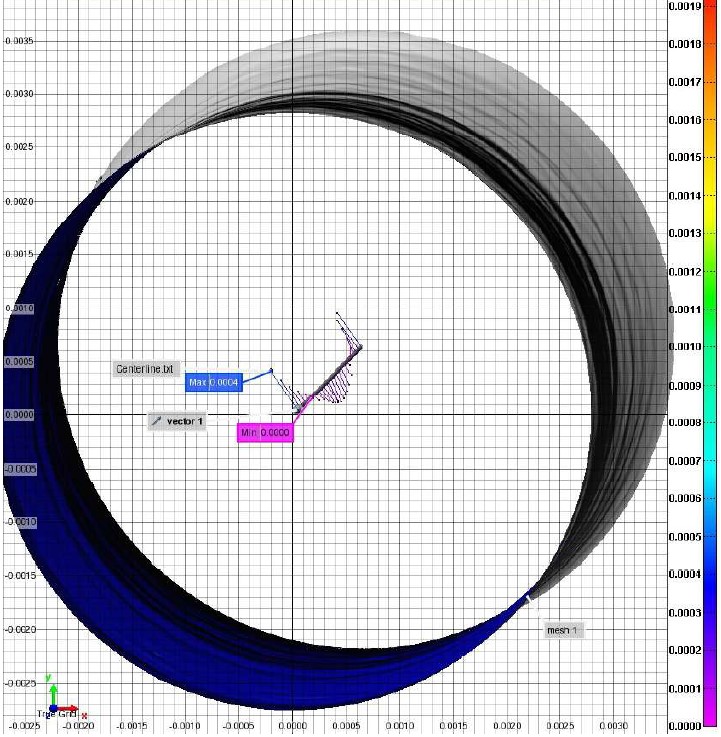
Carte de déviation de rectitude générée à partir d'un balayage spiralé à haute densité.
Précision de la mesure
Avec les systèmes de mesure Novacam ID, la répétabilité (écart-type d'une étude R&R de fidélité de type 1) des mesures de rectitude est généralement supérieure à 0,5 µm (0,00002 po). En voici un exemple :
- Le TubeInspect a été utilisé pour mesurer la rectitudié GD&T de deux alésages. L'opérateur a répété la mesure 10 fois pour chaque alésage, puis a utilisé PolyWorks InspectorTM logiciel de calcul et de rapport de rectitude. Voici les résultats :
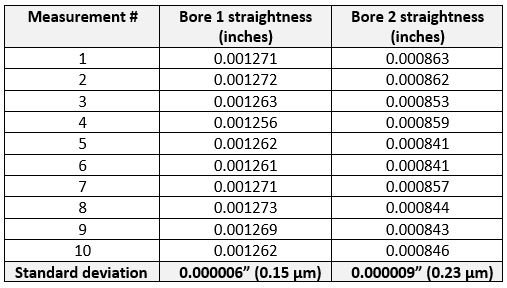
Repétabilité (écart-type de la R&R du moyen de mesure de type 1) de la mesure de rectitude axiale
Toutes les mesures peuvent être automatisées
Les pièces avec des tolérances de rectitudo GD&T serrées comprennent les soupapes automobiles ou aérospatiales, les arbres, les vérins hydrauliques, les tubes médicaux, les tubes en zirconium, les soupapes de sécurité, les rampes d'alimentation, les alésages et canons de défense, ainsi que les filières d'extrusion.
Avec les deux BoreInspect et TubeInspect,les utilisateurs automatisent facilement l'ensemble du processus de numérisation des diamètres intérieurs, de calcul de la rectitude et de l'établissement des rapports, avec attribution de valeurs passe-passe. Il en va de même pour la mesure d'autres paramètres GD&T tels que la circularité intérieure ou extérieure, la concentricité, la cylindricité, etc. Mais nous laisserons la discussion de ces paramètres pour un autre jour.
Avez-vous besoin de mesurer la rectitude axiale GD&T à l'intérieur (ou à l'extérieur) de votre composant ?
Voir les pages de produits associés pour :