Vidéo de mesure automatisée des vibrations de l'alésage
Publié le 15 août 2018
Un intégrateur basé aux États-Unis, Arnold Gauge, a récemment été engagé par un équipementier automobile pour développer une jauge temporaire de mesure des vibrations (chatter) de diamètre intérieur d'alésage. La jauge devait mesurer les vibrations du diamètre intérieur (ID) en millième de pouce sur un arbre de turbocompresseur pendant plusieurs semaines, alors qu'une ligne de fabrication posant des problèmes intermittents faisait l'objet d'un dépannage.
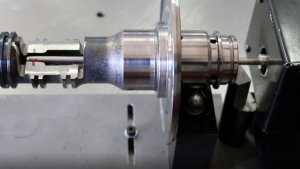
Mesure sans contact du broutage à l'intérieur d'un arbre de turbine
Le broutage est un type de défaut qui peut sérieusement affecter la fonctionnalité, l'efficacité et la longévité des pièces de machines telles que les arbres de turbines. Lorsque les pièces présentent du broutage, elles génèrent du bruit et s'usent prématurément, ce qui entraîne souvent des pannes et des rappels.
Les ondes de broutage (ou lobes) sont généralement créées par des vibrations entre un outil d'usinage et une pièce lors de la fabrication ou de la finition. Elles peuvent être difficiles à mesurer, en particulier sans contact, et surtout lorsqu'elles se trouvent à l'intérieur d'un tube ou d'un alésage.
Pour le composant de mesure du calibre, Arnold Gauge s'est tourné vers Novacam, sachant que les systèmes de mesure 3D de Novacam relèvent le défi de mesurer automatiquement l'intérieur des alésages et des tubes, sans contact et avec une précision de l'ordre du micron.
La jauge construite combinée :
- Système Novacam BoreInspect (comprenant le scanner rotatif RS2 et l'interféromètre Microcam-3D) pour la mesure
- Robot universel UR5 et pince Robotiq pour le chargement et le tri des pièces
- Logiciel d'analyse de broutement Novacam analyser les données de mesure et catégoriser les pièces en CONFORME ou NON CONFORME selon les critères de l'utilisateur.
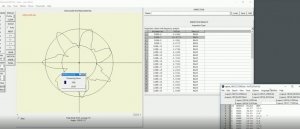
Le calibre a été prêt pour la production en deux semaines. Grâce à lui, la mesure du diamètre intérieur et l'analyse des vibrations de plus de 16 000 turbomoteurs ont été entièrement automatisées. Environ 351 TP3T d’arbres de turbocompresseur ont été jugés hors des limites acceptables et ont donc été mis au rebut, tandis que 651 TP3T se sont avérés conformes aux spécifications et ont pu être utilisés en toute fiabilité lors de l’étape suivante du processus de fabrication du moteur.
Les réalisations pour le client de l'intégrateur ont été significatives :
- Un temps de cycle d'inspection de 45 secondes a été atteint (dont 5,5 secondes ont été nécessaires pour l'acquisition d'un ID en 2 rotations par RS2)
- 16 000 pièces potentiellement défectueuses ont été mesurées et triées
- 65% des pièces ont réussi le test de mesure et ont ainsi été sauvées de la chaîne de fabrication défectueuse.
Avantage majeur :
- L'arrêt d'une importante ligne de production automobile a été évité.
Regardez comment fonctionne cette jauge :
Avez-vous besoin de mesurer le broutage ?